N'chifukwa Chiyani Die-Imakhala Yovuta Kuyika Aluminiyamu Pankhani?
Die{0}cast aluminiyamu (ndi ma aluminiyamu aloyi) amagwiritsidwa ntchito kwambiri pamagalimoto, zamagetsi, zida zamagetsi, ndi zomangamanga chifukwa champhamvu zake-mpaka{2}}kulemera kwake, kusachita kwa corrosion, komanso kusinthasintha kwamafuta.
Komabe, mikhalidwe yomweyi imapangitsa kuti -aluminiyamu yotayira ikhale yovuta kwambiri kuwona yowotcherera kuposa chitsulo kapena chitsulo chosapanga dzimbiri. Mavuto akulu ndi awa:
- Mkulu matenthedwe madutsidwe- kutentha kumabalalika mofulumira ndipo sikungathe kukhazikika m'dera la weld.
- Kukana kwamagetsi kochepa- imafunika mafunde apamwamba kwambiri.
- Rapid oxide mapangidwe- Aluminiyamu okusayidi ndi magetsi insulating ndi kuteteza khola panopa kuyenda.
- Kutentha kochepa kosungunuka & kukulitsa kutentha kwakukulu- kumawonjezera chiwopsezo cha ma elekitirodi kumamatira, mapindikidwe, ndi mapangidwe osagwirizana ndi nugget.


Chifukwa chake, kuti tipeze ma welds amphamvu, okhazikika pa die- aluminiyamu yotayira pamafunika zida zokongoletsedwa ndi aluminiyamu.kukana kuwotcherera.
Zofunika Zazida Zazikulu
1. Electrode Material & Geometry
- Electrode Material
- Gwiritsani ntchito-zowonjezera,{1}}zotentha kwambiri{2}}zophatikiza zamkuwa zovomerezeka ndi RWMA.
- Kwa kuwotcherera aluminiyamu,Gawo la RWMA1ma alloys nthawi zambiri amakondedwa chifukwa chamayendedwe awo abwino kwambiri.
- Electrode Face Geometry
- Radius / domed electrode: imathandizira kuswa filimu ya oxide ndikuyika kachulukidwe kakali pano.
- Electrode yosalala: oyenera pamene chizindikiro pamwamba ayenera kuchepetsedwa kapena kuwotcherera pa malo okulirapo.
- Kuvala kwa Electrode
- Kuwotcherera kwa aluminiyamu kumayambitsa kuipitsidwa kwa ma elekitirodi mwachangu ndikusintha mawonekedwe. Kuvala ma elekitirodi nthawi zonse-ma weld mazana angapo aliwonse-ndikofunikira.
- Ma aluminiyamu ambiri-owotcherera apadera amaphatikizapomachitidwe opangira ma elekitirodi.
2. Kuzizira System & Thermal Management
Kuwotchera malo a aluminiyamu kumapangitsa kuti ma elekitirodi azitentha kwambiri.
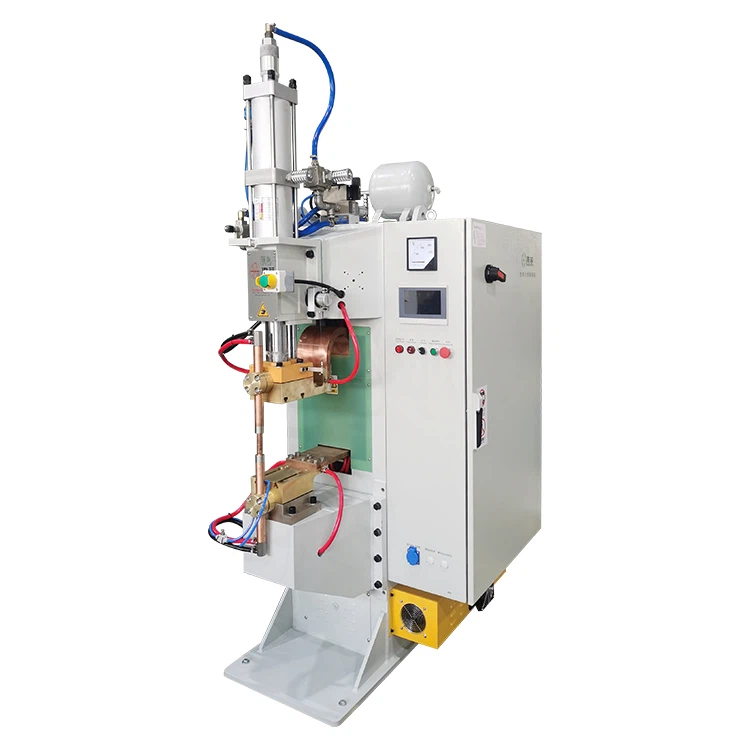
- Madzi-maelekitirodi oziziritsidwa ndi ofunikira.
- Mayendedwe amadzi ovomerezeka:0.5–1.5 gal/mphindi (2–6 L/mphindi).
- Yang'anirani kutentha kwa madzi ndi kuthamanga kuti kutentha kwa electrode kusasunthike.
- M'malo ozizira, onetsetsanianti-chitetezo chozizirandi kukhetsa koyenera kwa dongosolo kuti zisawonongeke.
Dongosolo lozizira bwino limakulitsa moyo wa electrode ndikuwongolera kusasinthika kwa weld.
Zowotcherera Parameters & Control Process
-kuwotcherera kwa aluminiyamu kwabwino kwambiri sikungotengera zida zoyenera komanso kuwongolera bwino zinthu.
Zofunikira zazikulu ndi izi:
- Welding Current
- Aluminiyamu imafuna zamakono zambiri kuposa zitsulo.
- Pa ~ ~ 1.2 mm pepala la aluminiyamu, malingaliro ofananira amafika:22,000–28,000 A (22–28 kA).
- Mphamvu ya Electrode
- Ayenera kuwonetsetsa kukhudzana kokhazikika ndikufinya zigawo za mpweya/osayidi osasokoneza gawolo.
- Mphamvu yabwino imasiyanasiyana malinga ndi makulidwe ndi ma geometry ndipo imayenera kuchunidwa bwino-.
- Nthawi Yowotcherera
- Gwiritsani ntchitonthawi zazifupi kwambiri zowotchererachifukwa cha kutentha kwa aluminiyamu mofulumira.
- Nthawi zambiri ma milliseconds (ms) kapena mikombero yochepa.
- Finyani Nthawi & Gwirani Nthawi
- Finyani Nthawi: imalimbitsa ziwalo zisanayambe kuyenda, kuthandiza kuswa filimu ya okusayidi.
- Gwirani Nthawi: imasunga kupanikizika pambuyo pa kuyima kwaposachedwa mpaka nugget itakhazikika, kuonetsetsa mphamvu ya weld.
- Multi{{0}pulse / Multi-step Welding
- Kwa zonenepa, zovuta, kapena zapamwamba-zolimba kwambiri-zotayira zotayidwa, -njira zingapo (pre-kutentha → main weld → forge) zimathandizira kuti nugget ikhale yabwino komanso imachepetsa zolakwika.
Ndikulimbikitsidwa kukhazikitsa andondomeko yowotchererapa chinthu chilichonse, makulidwe, ndi kukhazikitsa zida.
Miyezo & Kutsata
Pazowotcherera ma aluminium kukana, muyezo wamakampani ndi:ISO 18595:2021 - Resistance Spot Welding of Aluminium ndi Aluminium Aloyi
Imagwira pa pepala la aluminiyamu ya 0.6–6 mm, zotulutsa, ndi zoponya (kuphatikizapo aluminiyamu ya die-zotayidwa).
Mfundo zazikuluzikulu:
- Imalimbikitsa maelekitirodi amkuwa monga ISO 5182 Kalasi A2/2.
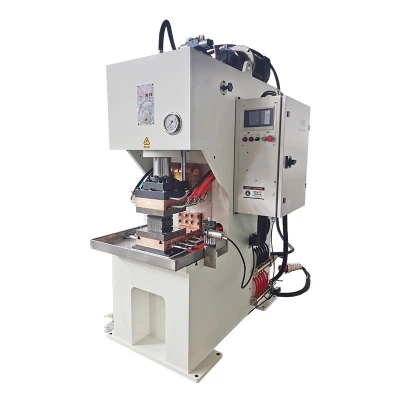
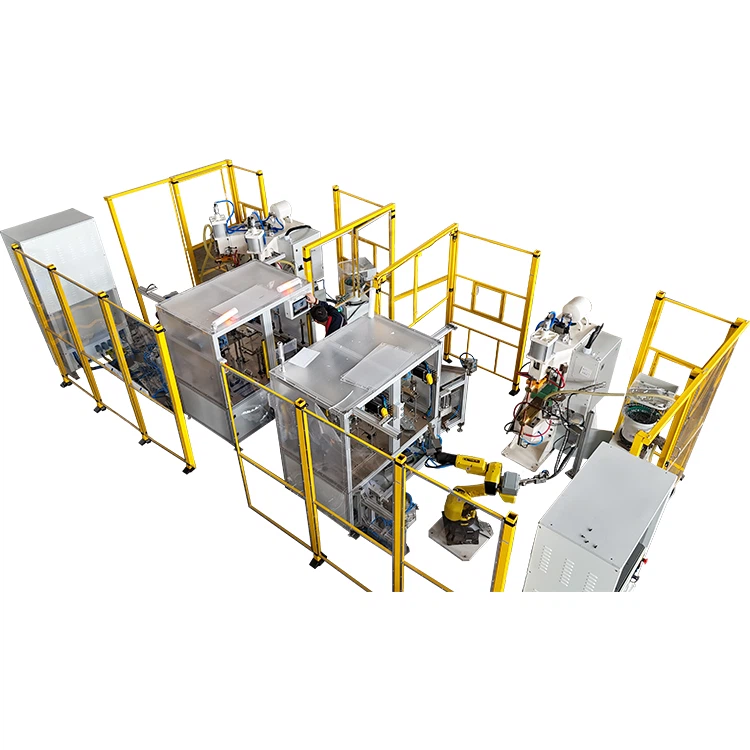
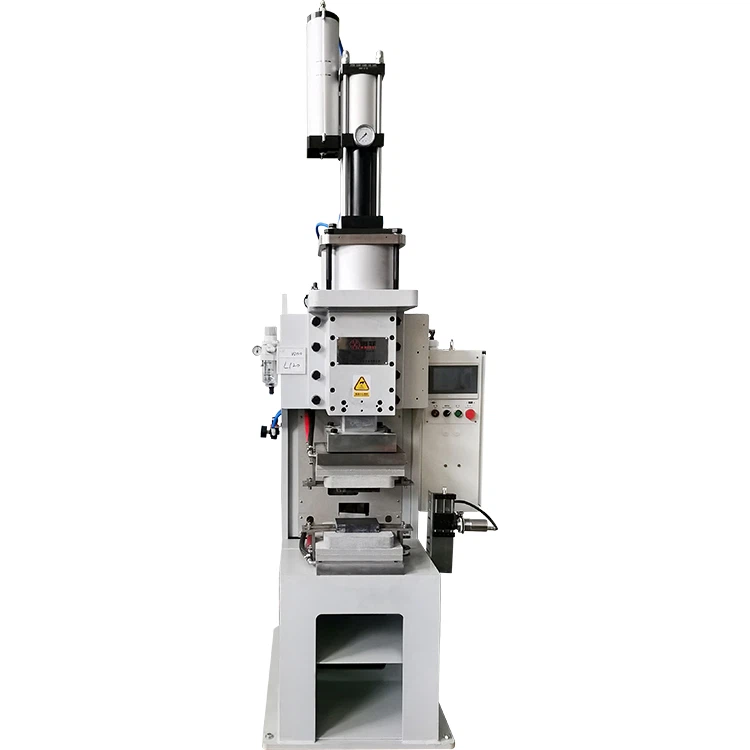
- Ikugwira ntchito ku ma bench welders, welding guns, robotic systems, ndi ma multi-spot systems.
- Imatchula njira zoyesera za kukula kwa nugget, mphamvu, ndi mtundu wa weld.
- Kugwiritsa ntchito ISO-zida zoyenera kumapangitsa kuti zikhale zosavuta kupeza zinthu zokhazikika komanso kukwaniritsa zofunikira za QC.
Kusamalira, Chitetezo & Zofunika Zachilengedwe
1. Kukonzekera kwa Electrode
Chifukwa aluminiyamu imayipitsa ndi kusokoneza maelekitirodi mofulumira, kuvala kapena kukonzanso kuyenera kuchitika pakapita nthawi (mwachitsanzo, ma welds 500-1,000 aliwonse).
2. Kuzizira System Monitoring
Onetsetsani:
- Mtengo woyenda
- Kutentha kwa madzi
- Kuthamanga kwa madzi
- Pewani kutenthedwa, kuchuluka kwa masikelo, kapena kuwonongeka kozizira.
3. Chitetezo & Kuwongolera Zachilengedwe
- Gwiritsani ntchito utsi woyengedwa bwino pazitsulo zachitsulo.
- Onetsetsani kuti magetsi akuyatsidwa moyenera komanso mphamvu zokhazikika-ndi magawo atatu.
- Pewani kusinthasintha kwamagetsi, komwe kumakhudza kwambiri kusasinthika kwa weld.
4. Quality Records & Traceability
Sungani zipika za:
- Zowotcherera magawo
- Kukonzekera kwa electrode
- Kuzirala kwa dongosolo
- Zotsatira za mayeso a weld (kukakamira, peel, kapena kuyesa kowononga)
Izi ndizofunikira kuti pakhale kukhazikika kwambiri.
5. Zofunikira Zaukadaulo (Reference)
| Kanthu | Chofunikira Chodziwika |
|---|---|
| Electrode Material | Aloyi yamkuwa (RWMA Kalasi 1 / ISO 5182 A2/2) |
| Mawonekedwe a Electrode | Radius (yozungulira) kapena nkhope yosalala |
| Kuziziritsa | Madzi-ozizira |
| Kuyenda kwa Madzi | 0.5–1.5 gal/mphindi (2–6 L/mphindi) |
| Cooling Water Temp | 5-30 digiri |
| Welding Current | 22–28 kA kwa ~1.2 mm aluminiyamu |
| Nthawi ya Weld | Makumi a ms / pang'ono kuzungulira |
| Mphamvu ya Electrode | Zimatsimikiziridwa ndi gawo makulidwe & geometry |
| Finyani / Gwirani | Zokwanira kuchotsa filimu ya oxide & kulola kulimba |
Mapeto
Spot welding die-cast aluminiyamu ndiyovuta kwambiri kuposa chitsulo chowotcherera. Kuchita bwino kumafuna:
- Ma electrode apadera
- Makina ozizirira ndi kukonza madzi amphamvu-
- Kuwongolera kolondola kwa parameter
- Kugwirizana ndi ISO 18595
- Kasamalidwe kabwino kosalekeza
Pophatikiza zida zoyenera, zowongolera, ndi kukonza, opanga amatha kupeza ma welds amphamvu, obwerezabwereza pa die-aluminium yotayira, makamaka-mafakitale ofunikira kwambiri monga zamagalimoto ndi zamagetsi.