Chifukwa chiyani kuwotcherera kwa Copper Wire Spot Kumafuna Kusankhidwa Kwapadera kwa Electrode
Copper imakhala ndi mphamvu zambiri zamagetsi komanso matenthedwe. Ngakhale izi ndizopindulitsa pamagetsi, zimabweretsa zovuta pakuwotcherera malo:
- High conductivity + kutentha kwachangu kutha: Mphamvu zimafalikira mwachangu kuchoka pamalo owotcherera, zomwe zimapangitsa kuti zikhale zovuta kukwaniritsa kuphatikizika koyenera.
- Mavuto oxidation ndi adhesion: Copper imatulutsa mosavuta kutentha kwambiri ndikumatira ku electrode, kupangitsa kuvala mwachangu komanso kusakhazikika kwa weld.
- Kupanikizika kwakukulu kwa makina ndi kutentha: Pa kuwotcherera malo, maelekitirodi ayenera kupirira kupanikizika, mphamvu yapano, ndi kutentha mobwerezabwereza.
Chifukwa chake, zida zama elekitirodi ziyenera kukhala ndi machulukidwe apamwamba, olimba, osawotcha, komanso kuletsa-ntchito yomatira kuti zitsimikizire kuti kuwotcherera bwino, mphamvu zowotcherera, ndi moyo wautali wa zida.


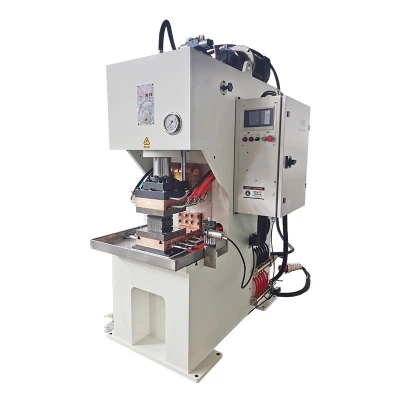
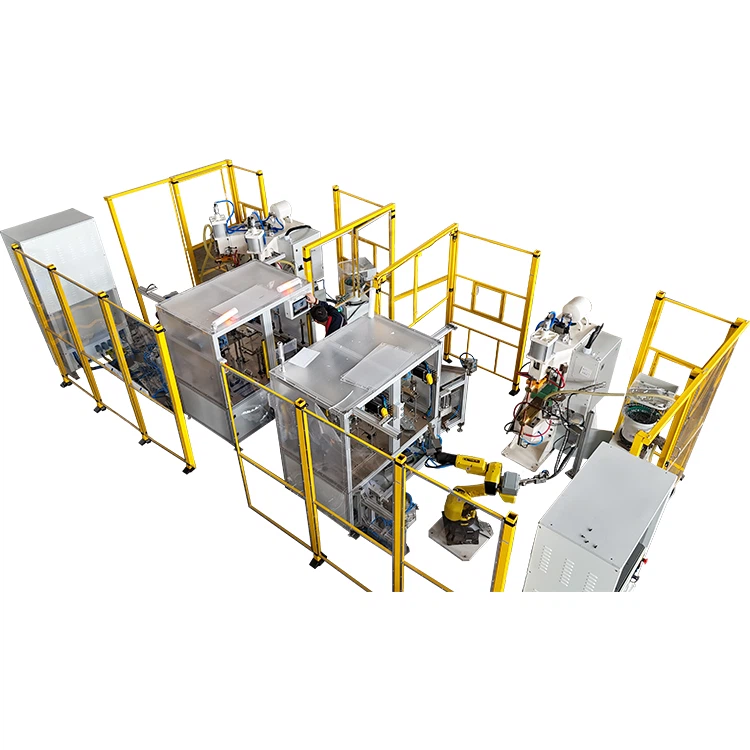
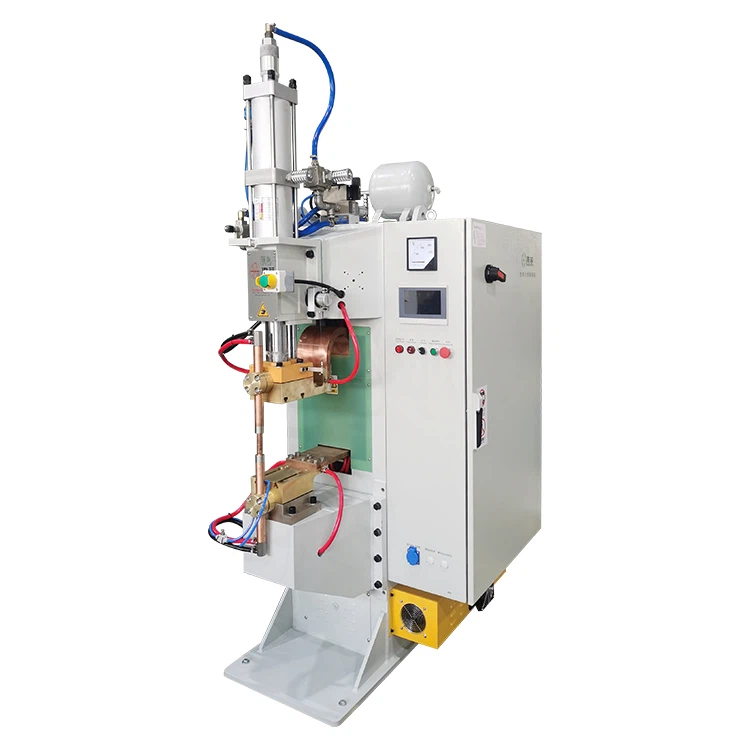
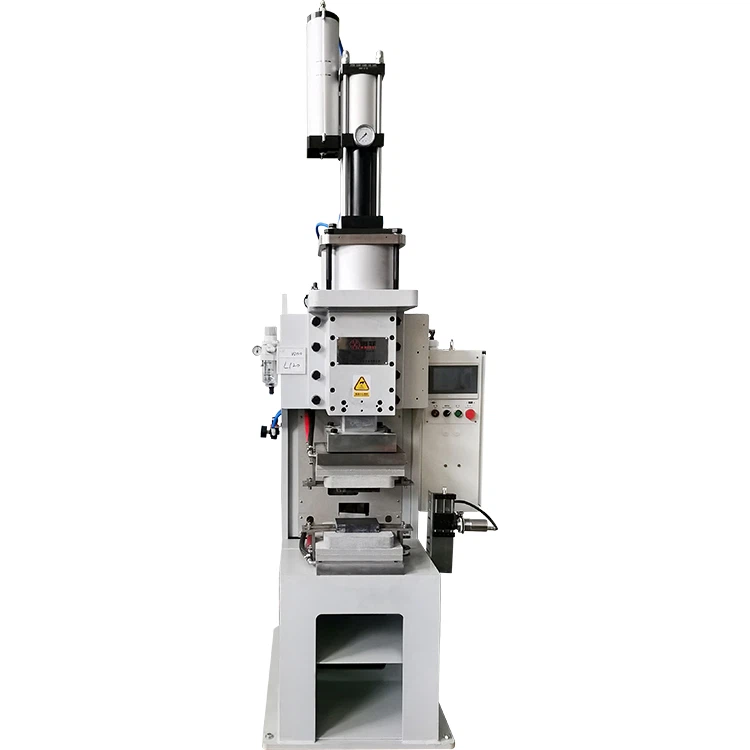
Makina Welding a Spot a Copper - MFDC & Capacitor Discharge Welders
Pakupanga kwamakono, mitundu iwiri ya zida zimagwiritsidwa ntchito powotcherera waya wamkuwa:
Perekani zotuluka zokhazikika komanso zowongolera. Ndi abwino kwa mapulogalamu omwe amafunikira weld wokhazikika.
Kutulutsa mphamvu yamagetsi m'kanthawi kochepa kwambiri, koyenera mawaya opyapyala a mkuwa ndi kupanga-liwiro lopanga makina.
Mosasamala mtundu wa makina, kusankha ma electrode kuyenera kufanana ndi zinthu ndi ntchito.
Zida za Electrode ndi Zochitika Zogwiritsira Ntchito
| Electrode Material | Zofunika Kwambiri | Kugwiritsa Ntchito Kovomerezeka / Makulidwe a Mkuwa | Zokonda Pamakina |
| Mkuwa Woyera (T2 / TU1) | Zabwino kwambiri zamagetsi & matenthedwe madutsidwe | Mawaya amkuwa owonda (1-2 mm) | Kuthamanga kwakufupi 0.1–0.3 s, kutsika kwapakati pafupifupi . 0.3 MPa |
| Chromium Zirconium Copper (C18150) | High conductivity (~ 85% IACS), kulimbitsa mphamvu & kukana kuvala | Mkuwa wokhuthala-wapakati (3–6 mm) | -mafupipafupi apano 1–5 kHz, kuzizirirako kumafunika |
| Tungsten Copper (CuW70 / CuW80) | Kukana kutentha kwapadera, kumasunga mawonekedwe pa Greater kuposa kapena ofanana ndi 1000 digiri | Zigawo zamkuwa zokhuthala (Zakuposa kapena zofanana ndi 5 mm) | Mkulu wamakono 60-80 kA, mphamvu yapamwamba ya electrode |
| Mkuwa Wolimba Wa Oxide (OD-Cu) | Anti{0}}adhesion & wear resistance resistance | Kuwotcherera mwatsatanetsatane, mawonekedwe ovuta, kupanga kokhazikika | Kangapo{{0}kuwotcherera ma pulse, kuwongolera kotentha kowonjezera |
Zindikirani: 100% IACS=madulidwe a mkuwa weniweni. C18150 imapereka 85% IACS koma kulimba kwambiri komanso kukhazikika kwamafuta.
Momwe Mungakulitsire Zokonda Zanu za Spot Welder
Kusintha kolondola kwa parameter ndikofunikira kuti mukwaniritse mtundu wokhazikika wa weld:
1. Panopa ndi kuwotcherera Time
- Mawaya amkuwa owonda: Gwiritsani ntchito zitsulo zazifupi (0.1-0.3 s) kuti muchepetse kutentha kwa kutentha.
- Zapakati/zokhuthala zamkuwa: Onjezani nthawi, wonjezerani nthawi yowotcherera, kapena gwiritsani ntchito-kutsatizana kwamphamvu.
2. Kuthamanga kwa Electrode
- Mawaya owonda: pafupifupi.0.3 MPa
- Zigawo za mkuwa zokhuthala:0.5 MPa kapena kupitilira apo
3. Zofunika Zozizira
- PitirizaniKuposa kapena kufanana ndi 60 L/mphindikuzirala kwa C18150, CuW, ndi OD{{1}Cu maelekitironi.
- Pewani kutentha kwambiri, mapindikidwe, ndi kuvala kofulumira.
4. Kusamalira Nthawi Zonse
- Bwezerani ma elekitirodi pamene nsonga m'mimba mwake amachepetsaKuposa kapena kufanana ndi 20%.
- Tsukani ma elekitirodi pafupipafupi kuti muchotse makutidwe ndi okosijeni ndi ma depositi amkuwa.
- Gwiritsani ntchito kuwunika kwa PLC kuti mukhale okhazikika, kupanikizika, komanso kuzizira.
Momwe Zida za Electrode Zimakhudzira Moyo Wabwino ndi Zida
- High conductivity → kutengerapo kwabwinoko mphamvu
- Valani kukana → moyo wautali wa ma elekitirodi ndi zosintha zochepa
- Kukana kutentha → kupangika kosasinthasintha kwa weld nugget
- Anti-adhesion → zowononga zochepa komanso kukhazikika kwa weld
Kusankha ma elekitirodi oyenerera kumachepetsa kusinthasintha, kumapangitsa kusinthasintha kwa kuwotcherera, komanso kumachepetsa ndalama zopangira.
Quick Electrode Selection Guide
- Mawaya amkuwa owonda (1–2 mm) → Mkuwa Woyera
- Mkuwa wonenepa kwambiri{-(3–6 mm) → C18150
- Zigawo zamkuwa zokhuthala (Zazikulu kuposa kapena zofanana ndi 5 mm) → CuW70 / CuW80
- Zolondola kapena zotsutsa-zomata → OD-Cu
Zolakwa Zomwe Muyenera Kuzipewa
- "Ma conductivity apamwamba nthawi zonse amakhala bwino."
Mkuwa woyengedwa bwino umagwira ntchito bwino koma umavala mwachangu{{0}zosakwanira{1}kuwotchera kwambiri.
- "Ma elekitirodi safuna kukonza."
Electrode kuvala, makutidwe ndi okosijeni, ndi mapindikidwe osapeweka.
- "Parameter imodzi ikugwirizana ndi ma weld onse amkuwa."
Uliwonse makulidwe ndi ntchito amafuna makonda magawo kuwotcherera.

Mapeto
Powotcherera waya wamkuwa, kusankha ma elekitirodi oyenera ndikofunikira.
Kupyolera mu kusankha koyenera kwa zinthu, kuwongolera kolondola kwa magawo, ndi kukonza kosasintha, opanga amatha kusintha kwambiri kukhazikika kwa kuwotcherera, kuchepetsa kuvala kwa ma elekitirodi, ndikuwonjezera magwiridwe antchito a zida.
Kusankha ma elekitirodi oyenera kumawonetsetsa kuti makina anu owotcherera malo akupereka mosasinthasintha, odalirika amawotchera pa ntchito zonse zamkuwa.