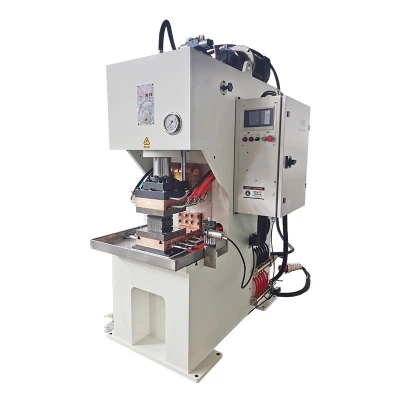
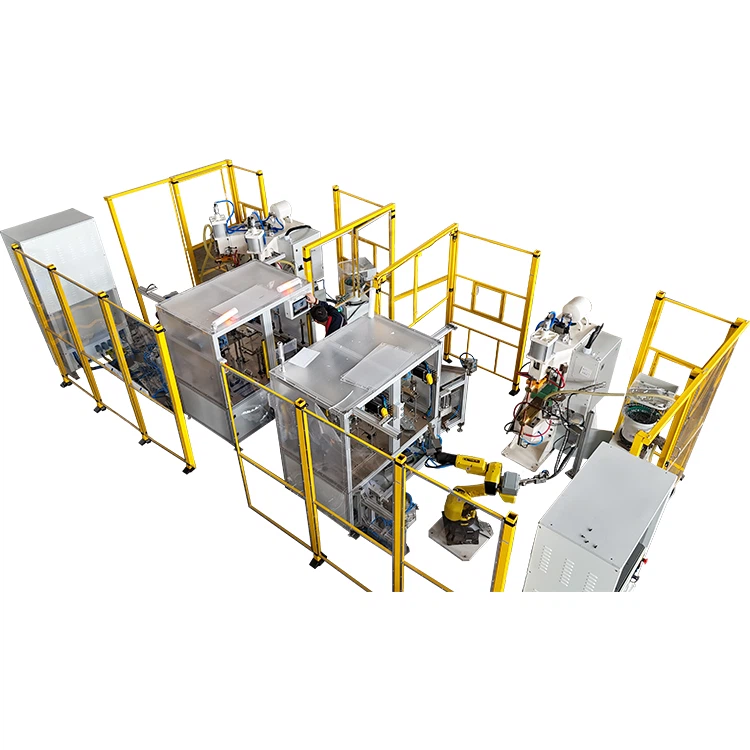
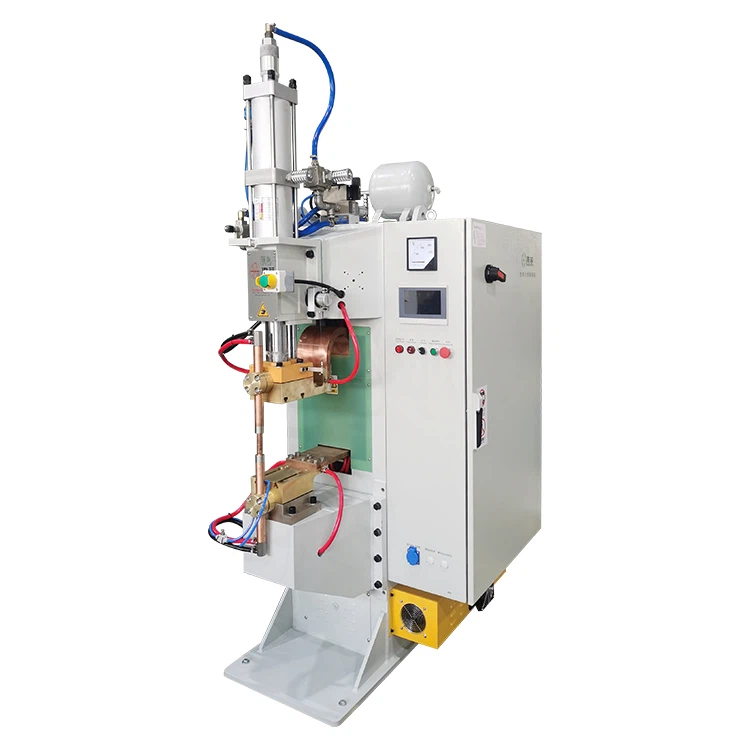
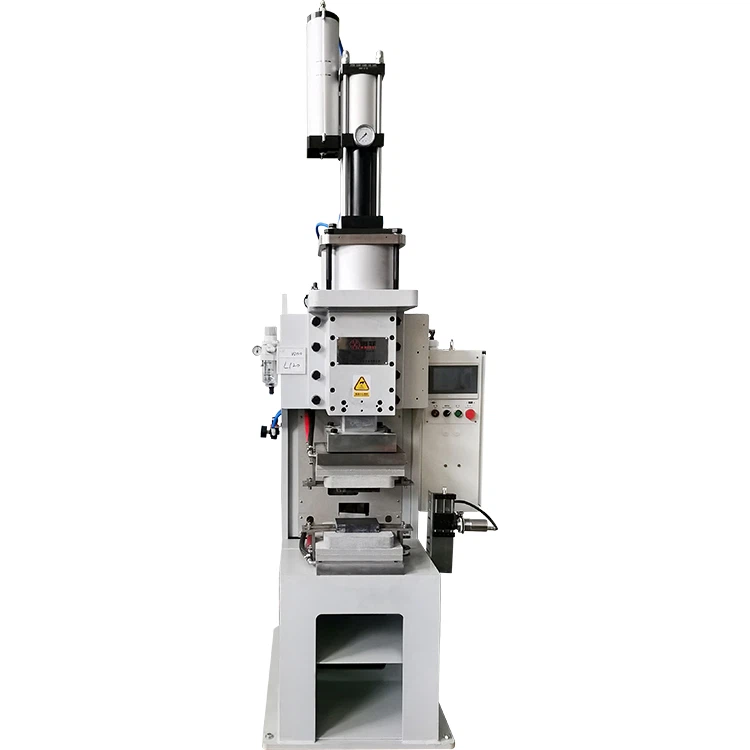
Kupeza malowedwe okhazikika mu kuwotcherera kwa aluminiyamu ndikovuta kuposa kungowonjezera mawotchi apano. Panopa, nthawi ya weld, mphamvu ya electrode, material surface, electrode geometry, cooling and part fit -zonse zimakhudza mmene kutentha kumayambira polumikizana.
Zinthuzi zikakhazikika bwino, njirayo imapanga weld nugget yokhala ndi m'mimba mwake yokwanira ndikulowa ndikupewa kuthamangitsidwa, kulowetsa kwambiri, porosity ndi electrode kumamatira. Ngati parameter imodzi yokha isinthidwa popanda kuganizira zina, weld akhoza kuwoneka wovomerezeka pamtunda koma amakhalabe ndi mphamvu zosakwanira.
Nkhaniyi ikufotokoza zinthu zazikulu zomwe zikukhudza kulowetsedwa kwa mawotchi a aluminiyamu ndipo imapereka njira yothandiza yowongolera kusakhazikika kwa weld.


Chifukwa chiyani Mastering Aluminium Welding Ndikofunikira
Opepuka, -yamphamvu, ndi kukhuthala-osamva, aluminiyamu ndiye chinthu chofunikira kwambiri popanga zinthu zamakono. M'malo ogulitsira zowotcherera, komabe, nthawi zambiri ndizomwe zimayambitsa mutu waukulu. Kutentha kwake kwakukulu ndi mphamvu yamagetsi, kuphatikiziridwa ndi kusanjikiza kokhazikika,{4}}kuchiza okosijeni, kungapangitse njira zowotcherera zachikhalidwe kukhala zosagwira ntchito.
Pakatikati pazovutazi pali kulowera kwa weld nugget-kuzama komwe nugget yosungunuka imalowa mu makulidwe a zinthu. Kulowa kosakwanira kumatanthauza kuwotcherera kofooka kapena "kuzizira", chiwopsezo chachitetezo chobisika. Kulowa mochulukira kungayambitse kuthamangitsidwa (kuwotcha-kupyolera), kulowa mkati mozama, kapenanso kung'amba, zomwe ndizovuta kwambiri. Choncho, kudziwa luso lolowera m'malo ndiye chinsinsi chotsegula-mawotchi apamwamba kwambiri a aluminiyamu.
Maziko a Kuwongolera Kulowa - The Three Core Process Parameters
Weld panopa, electrode mphamvu, ndi weld nthawi ndi trifecta wosatha wa kukana kuwotcherera. Kusakhwima kwawo ndikofunikira kwambiri kuti akwaniritse ma weld nugget abwino.
1. Weld Current (I): Mphamvu Yotsimikizika ya Kulowetsa Kutentha
- Physics ndi Vuto: Malinga ndi Joule's Law (Q=I²Rt), kutentha komwe kumapangidwa kumakhala kofanana ndi sikweya yapano, kupangitsa kuti ikhale gawo lovuta kwambiri lomwe limakhudza kulowa. Magetsi a aluminiyamu amakhala pafupifupi kuwirikiza katatu kuposa chitsulo, ndipo matenthedwe ake amatenthetsa kuwirikiza kanayi kapena kasanu, zomwe zimapangitsa kutentha kutha kuchokera ku weld zone ndi liwiro lodabwitsa. Izi zikutanthauza kuti kuti asungunuke aluminiyamu, chitsulo chowotcherera chomwe chimafunikira nthawi zambiri chimakhala 30% mpaka 50% kuposa chitsulo cha makulidwe ofanana.
- Dongosolo Lothandizira & Njira Zowonjezera:
- Mitundu Yamakono: Pamapepala wamba a 0.5 mm mpaka 1.5 mm aluminiyamu, ma weld current amakhala pakati pa 6 kA ndi 12 kA.
- Current Waveform: M'pofunika kugwiritsa ntchito magetsi amene amapereka motsetsereka molunjika (DC), monga Medium-Frequency Direct Current (MFDC) kapena High-Frequency Inverter welder. Tekinoloje iyi imathandizira jekeseni wamagetsi mosalekeza komanso wogwira ntchito, womwe ndi wofunikira kwambiri kuti mugonjetse matenthedwe apamwamba a aluminiyumu.
- Multi-Pulse Technique: Kugwiritsa ntchito-mbiri yamakono-nthawi zambiri yokhala ndi magawo a "pre-heat," "weld," ndi "temper"-amalola kuwongolera bwino kwa kutentha. Kutentha kusanachitike-kumapangitsa kuti musagwirizane, chitsulo chowotchereracho chimapanga nugget, ndipo kupsya mtima komaliza kapena kutsika kwapansi kumalimbikitsa kulimba kolamulirika, kuchepetsa kuwonongeka.
2. Mphamvu ya Electrode (F): The Regulator of Contact Resistance ndi Nugget Shape
- Physics ndi Critical Balance: Cholinga cha mphamvu ya ma elekitirodi ndikukanikiza zida zogwirira ntchito pamodzi, kuchepetsa kukana kukhudzana ndikuyang'ana kutulutsa kutentha mkati mwazinthu zambiri. Komabe, mphamvu zambiri sizili bwino nthawi zonse. Mphamvu yochulukirapo imatha{2}}kuphatikiza mawonekedwe, kutsitsa kutentha kwathunthu ndikufinya zinthu zamtengo wapatali zosungunuka.
- Dongosolo Lothandizira & Njira Zowonjezera:
- Kukakamiza vs. Kulowa: Zambiri zamphamvu zikuwonetsa kuti, mkati mwamitundu ina, aKuwonjezeka kwa 20% kwa mphamvu ya electrode kungayambitse kuchepa kwa 15% pakulowa. Kupeza malo okoma ndikofunikira.
- Aloyi-Zochunira Zapadera: -mphamvu zokulirapo za 5xxx ndi 7xxx zophatikizika za aluminiyamu nthawi zambiri zimafunika10% mpaka 15% mphamvu zambirikuposa 6xxx ma aloyi angapo kuti mukwaniritse kulumikizana koyenera.
- Dynamic Force Control: Mfuti zapamwamba za servo-zowotcherera zimatha kugwiritsa ntchito "forge force" yokwera kwambiri magetsi akatha. Izi zimachepetsa kukhazikika kwamkati ndikusweka pophatikiza nugget pamene ikulimba.
3. Weld Time (T): Mpikisano Pakati pa Kutentha kwa Kutentha ndi Kuwonongeka
- Fiziki ndi Zenera la Nthawi: Chifukwa cha kuchuluka kwa matenthedwe a aluminiyumu, "zenera lagolide" lodziunjikira kutentha ndi lalifupi kwambiri. Nthawi yowotcherera iyenera kukhala yayifupi yokwanira kupanga nugget isanayambe kutentha kwakukulu kutayika kuzinthu zozungulira.
- Dongosolo Lothandizira & Njira Zowonjezera:
- Mtundu Wanthawi Yake: Nthawi zowotcherera pamalo a aluminiyamu nthawi zambiri zimakhala pakati0.1 ndi 0.3 masekondi (100-300 ms), pafupifupi gawo limodzi-pamagawo atatu a nthawi yofunikira pazitsulo zolimba zofanana.
- Nthawi-Zosewera Pano: Mfundo ya "nthawi yayitali, nthawi yayifupi" ndiyofunikira pakuwotcherera kwa aluminiyamu. Kuchulukitsa mphamvu ndi10%nthawi zambiri amalola a5% mpaka 10%kuchepetsa nthawi ya weld.
- Zitatu-Kuwongolera Nthawi: Kuzungulira kwathunthu kwa "Finyani - Weld - Gwirani" sikungakambirane-zokambirana. Kufinya nthawi kumapangitsa mphamvu yokhazikika, nthawi yowotcherera imapanga nugget, ndipo nthawi yogwira imalola kuti nugget ikhale yozizira komanso yolimba pansi pa kupanikizika, kuteteza ming'alu.
Chiwonetsero cha Advanced Technologies - Kusankha Chida Chanu Chowotcherera
Pozindikira magawo ofunikira, kusankha zida zoyenera ndikochulukitsa mphamvu. Kuwotcherera kwa aluminiyamu yamakono kumadalira matekinoloje apamwamba awa.
1. Ma Inverter DC Welders (MFDC / HF-DC): The Gold Standard of Modern Aluminium Welding
Gulu la owotchera ili ndilo gawo-losankhidwiratu la aluminiyamu. Pogwiritsa ntchito ukadaulo wa inverter, amasintha mphamvu yokhazikika ya AC kukhala yapakati kapena yapamwamba-yanthawi yayitali, yomwe imakonzedwanso kuti ipangitse mpweya wosalala, wokhazikika wa DC wowotcherera.
- Ubwino Wachikulu:
- Precise Energy Control: Mafunde osalala a DC alibe ziro-podutsa malo odutsa, kuwonetsetsa kuyika mphamvu mosalekeza komanso kutentha kwambiri.
- Microsecond-Kuyankha Mwachangu: Angathe kuyang'anira ndi kulipiritsa kusintha kwa makonzedwe mu nthawi yeniyeni-, kutsimikizira kuti magetsi amaperekedwa mosasinthasintha ku weld iliyonse.
- Grid-Friendly: They present a balanced three-phase load with a high power factor (>0.9), kuchepetsa kugwiritsa ntchito mphamvu komanso kukhudzidwa kwa gridi yamagetsi yamalowo.
- Automation-Okonzeka: Magawo ake apakati,-Frequency Transformer, ndi yaying'ono komanso yopepuka, zomwe zimathandiza kuti mfuti zolimba kwambiri komanso zothamanga kwambiri.
- Ntchito Yoyambira:
- Pafupifupi mapulogalamu onse a aluminiyamu apamwamba kwambiri, makamaka m'mafakitale opangira magalimoto, mlengalenga, ndi mabatire.
- Mizere yopangira makina a robotic.
2. Ma Belt Welders (Electrode Belt Technology): Kusankha kwa Ultimate Consistency
Izi zikuyimira njira yosinthira zinthu. Zimagwira ntchito mwa kudyetsa lamba wamkuwa wochepa thupi pakati pa electrode yodzigudubuza yachikhalidwe ndi chogwirira ntchito. Izi zikutanthauza kuti weld aliyense amapangidwa ndi pristine, "zatsopano" electrode pamwamba.
- Ubwino Wachikulu:
- Imathetsa Kuipitsidwa kwa Electrode: Imathetsa vuto lalikulu kwambiri pakuwotcherera aluminiyamu: kumamatira ndi kuipitsidwa ndi ma elekitirodi. Izi zimatsimikizira kusasinthika kosayerekezeka mu weld quality.
- Kuchulukitsa Kwambiri Nthawi: Zimathetsa nthawi yochepetsera kuvala pafupipafupi kwa ma elekitirodi, zomwe zimapangitsa kuti pakhale kupanga makumi masauzande a ma welds kuchokera pampukutu umodzi wa lamba wamkuwa.
- Mawonekedwe Apamwamba Weld: Chowotcherera chomwe chimatuluka chimakhala ndi mawonekedwe osalala komanso opindika pang'ono, abwino opangira zodzikongoletsera.
- Mavuto Ofunika Kwambiri:
- Higher Consumable Cost, popeza lamba wa electrode ndi chinthu chimodzi-chogwiritsidwa ntchito.
- Njira ndiyoyenerana ndi mizere yokhotakhota kapena yokhotakhota pafupipafupi, zomwe zimapangitsa kuti isasunthike poyika malo ovuta.
- Ntchito Yoyambira:
- Mapulogalamu omwe amafunikira pafupi-kufanana kowotcherera bwino, monga kusindikiza zomangira za batire la prismatic kapena ma welding airbag inflators, pomwe palibe vuto limodzi.
- Kupanga -kuchuluka,{1}}kuthamanga kwambiri, komwe phindu lake mu nthawi yake ndi khalidwe lake likhoza kupitirira mtengo wake.
Chidule cha Kufananiza Kwaukadaulo
| Zamakono | Mphamvu Zapakati | Mavuto Ofunika Kwambiri | Zabwino-Zofanana Zokwanira |
| Inverter DC Welder (MFDC/HF-DC) | Kuwongolera mphamvu moyenera, kutentha kwambiri, kuyankha mwachangu, kugwiritsa ntchito makina-osavuta. | Pamafunika chisamaliro chowongolera ma elekitirodi (kuvala pafupipafupi) kuti azitha kumamatira aluminiyamu. | Ukadaulo wosunthika kwambiri. Imafunika pafupifupi{1}}zofunikira zonse za aluminiyamu zapamwamba kwambiri ndipo ndi mmene makampani amayendera panopa. |
| Belt Welder | Kukhazikika kokhazikika kwa weld, palibe ma electrode kuvala, kuwongolera kwakukulu kwanthawi yayitali. | Zokwera mtengo zogwiritsidwa ntchito komanso zolepheretsa zina pakusinthasintha kwa njira zowotcherera. | Mapulogalamu apadera,{0}}ofunika kwambiri monga kusindikiza mabatire, pomwe kusasinthasintha ndiko kofunika kwambiri. |
Zida ndi Njira Zomwe Zimatsimikizira Kukhazikika
Kupitilira magawo oyambira ndi zida, zida zothandizira ndi njira ndizofunikanso kuti apambane.
Kusankhidwa kwa Electrode ndi Kusamalira
- Zakuthupi: Gwiritsani ntchito ma aloyi a Class 2 monga Chromium Zirconium Copper (CuCrZr), omwe amalinganiza kusinthasintha kwapamwamba (Kuposa kapena kofanana ndi 80% IACS) ndi kuuma bwino kwa kutentha-.
- Geometry: Gwiritsani ntchito denga lalikulu- lozungulira kapena lathyathyathya- lokhala ndi ma elekitirodi a nkhope. Kulumikizana kwake kwa nkhope kuyenera kukhala kosachepera katatu kuposa makulidwe azinthu.
- Kusamalira Mosamalitsa: Khazikitsani dongosolo lamavalidwe okhwima, nthawi zambiri pambuyo pa ma weld 500 mpaka 2,000 aliwonse.
-Njira Yoziziritsira Mwachangu
- Kuthamanga kwa madzi kuyenera kukhala kosachepera malita 4/miniti (pafupifupi. 1 GPM), ndipo kutentha kwake sikupitirira 20 digiri (68 degrees F). Kuzizira koyenera kumatalikitsa moyo wa elekitirodi.
Kukonzekera Kwambiri Zinthu Zofunika
- Kukonzekera kwapamtunda-sikukambirana! Aluminiyamu okusayidi wosanjikiza (Al₂O₃) ndi insulator yamagetsi ndipo iyenera kuchotsedwa musanawotchedwe pogwiritsa ntchito abrasion kapena kuyeretsa mankhwala.
Kuwongolera Njira Zapamwamba ndi Kutsimikizira Ubwino
- Dynamic Resistance Monitoring: Yang'anirani mbiri yamagetsi yamagetsi panthawi yowotcherera, yomwe imakhala ngati siginecha ya mapangidwe a nugget ndipo ingagwiritsidwe ntchito powongolera.
- Njira Zotsimikizira Ubwino: Phatikizani kuyezetsa kowononga nthawi zonse (monga kuyezetsa ma peel kapena chisel) ndi kuyesa kosawononga (monga ultrasound) ndikugwiritsa ntchito Statistical Process Control (SPC) kuti muwonetsetse kukhazikika-kwanthawi yayitali.
FAQ
Q: Kodi kulowetsedwa kosakwanira kwa aluminium weld kungawongoleredwe ndi kuchuluka kwapano?
Yankho: Kuchulukirachulukira kumatha kukulitsa nugget, koma sinthawi zonse kuchitapo kanthu koyenera koyamba. Kusakwanira bwino kwa pamwamba, kukakamiza kwambiri, maelekitirodi otha, kusakwanira bwino{1}}pang'onopang'ono kapena kusatulutsa makina okwanira kungayambitsenso chizindikiro chomwechi. Zinthu izi ziyenera kufufuzidwa musanawonjezere zamakono.
Q: Kodi chowotcherera chakuya chakuya chimatanthawuza cholumikizira champhamvu?
A: Ayi. Kulowetsa mopitirira muyeso kumatha kutsagana ndi kuthamangitsidwa, kulowa mkati mozama, porosity kapena kusweka. Nugget m'mimba mwake, chikhalidwe chamkati, mphamvu zamakina ndi njira yolephera ziyenera kuyesedwa palimodzi.
Q: Chifukwa chiyani kuwotcherera malo a aluminiyamu kumakhala kosakhazikika pambuyo pa ma weld mazana angapo?
A: Kujambula kwa aluminiyamu ndi pitting kungasinthe malo okhudzana ndi electrode ndi kukana magetsi. Kuzizira komanso kutentha kwa thiransifoma kumathanso kuyandama panthawi yopanga mosalekeza. Yang'anani nkhope ya electrode, dongosolo lenileni komanso lozizira.
Q: Kodi aluminiyamu oxide wosanjikiza kuchotsedwa kwathunthu?
A: Cholinga ndikukhazikitsa malo oyera komanso obwerezabwereza. Njira yoyenera yokonzekera imadalira aloyi, zokutira ndi kupanga. Kuyeretsa kosagwirizana kumatha kukhala kovuta ngati kusayeretsa chifukwa kumasintha kusagwirizana pakati pa magawo.
Q: Kodi ndondomeko yowotcherera ingagwiritsidwe ntchito pazitsulo zosiyanasiyana za aluminiyamu?
A: Osati popanda kutsimikizira. Kapangidwe ka aloyi, kupsa mtima, makulidwe ndi chithandizo chapamwamba kumatha kusintha mapangidwe a nugget ndi machitidwe osweka. Kusintha kwazinthu kuyenera kuyambitsa kuyesa kwachitsanzo ndikuwongolera kuyenerera.
Q: Kodi chofunika ndi chiyani kusankha zotayidwa malo kuwotcherera makina?
A: Perekani giredi ya aluminiyamu, makulidwe a gawo lililonse, kujambula kophatikizana, malo owotcherera, nugget chandamale kapena zofunikira zamphamvu, kuchuluka kwazomwe zikuyembekezeka komanso mulingo wodzichitira. Zitsanzo zenizeni zimalimbikitsidwa kuti ziyesedwe zowotcherera.
Mapeto
Khola zitsulo zotayidwa malo kuwotcherera malowedwe zimatengera bwino pakati kuwotcherera panopa, nthawi weld, elekitirodi mphamvu ndi kukana kukhudzana. Kukonzekera pamwamba, mawonekedwe a electrode, part fit{1}up, kuziziritsa ndi luso la makina zimatsimikizira ngati ndalamazo zikhoza kusungidwa panthawi yopanga.
Pamene kulowa sikukwanira, pewani kusintha makonda angapo nthawi imodzi. Choyamba tsimikizirani zakuthupi ndi zapamtunda, ma elekitirodi geometry, mphamvu yeniyeni, magwiridwe antchito enieni komanso kuziziritsa. Kenako sinthani zamakono, nthawi kapena mbiri yamphamvu kudzera pakuyesa koyendetsedwa.
Kwa ntchito yatsopano yowotcherera ya aluminiyamu, HAIFEI imatha kuwunika zitsanzo zanu ndikupangira makonzedwe oyenera a MFDC kuwotcherera. Titumizireni zinthu kalasi, munthu wosanjikiza makulidwe, olowa kujambula, chofunika weld mphamvu ndi chandamale kupanga kudzera patsamba kukhudzana.