Chiyambi: The Industrial Aesthetics mu Weld Spot
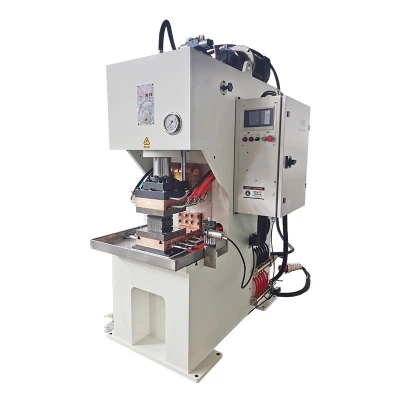
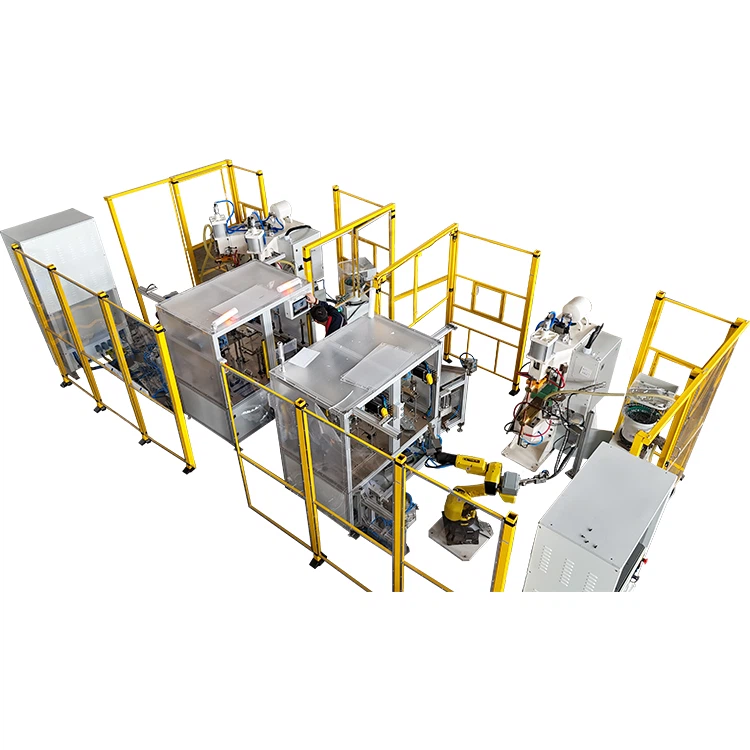
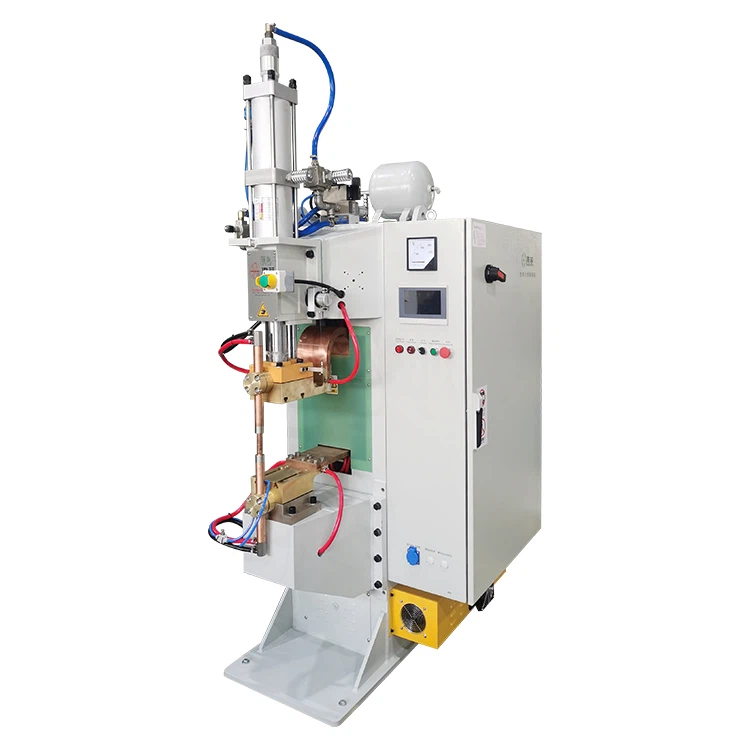
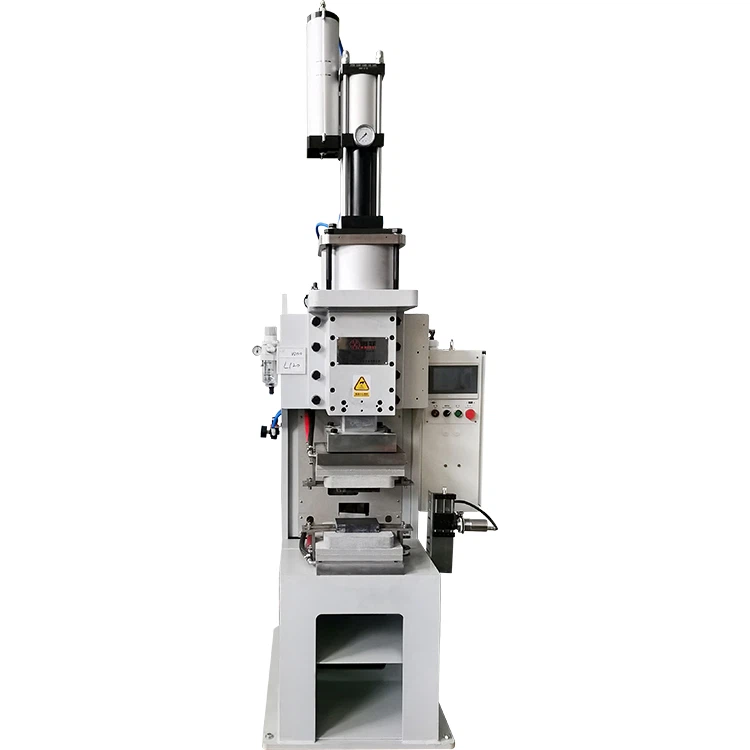
Pamasamba a 0.3mm copper-aluminum kompositi muma module a batire agalimoto amphamvu,medium frequency spot welders athunthu 800 weld mawanga ndi ± 1.5% zolondola panopa; mu kuwotcherera mwatsatanetsatane kwa zingwe za smartwatch titaniyamu alloy, kuwongolera malo osungunuka a nugget kuchoka ku 0.05mm ndikutanthauziranso miyezo yopangira. Zozizwitsa zamtundu uwu m'dziko laling'ono kwambiri zimathandizidwa ndi kugwiritsa ntchito mwadongosolo ukadaulo wapakatikati wowongolera ma welder. Nkhaniyi ikuwonetsa miyeso isanu ndi inayi yowongolera kuti mutsimikizire mtundu wa kuwotcherera.
I. Njira yopita ku Precision Energy Control
The Golden Range of Inverter Frequency
- Kusankha kwa 1000-4000Hz ma frequency inverter kwa ma welders apakati pafupipafupi kumakhudza mwachindunji kutentha kolowera:
- kuwotcherera mapepala owonda (<1mm) recommends above 2000Hz to reduce heat conduction loss.
- Thick sheet welding (>3mm) amasankha 800-1500Hz kuti atsimikizire kuya kwake.
- Zoyesa zochokera ku bizinesi yazamlengalenga zikuwonetsa: Pa pepala la 2mm titanium alloy, nugget diameter pa 1500Hz inali 18% yokulirapo kuposa 1000Hz, ndipo mphamvu yakumeta ubweya idakwera ndi 23%.
The Process Wisdom of Multi-Pulse Programming
- Zapamwambamedium frequency spot welders kuthandiza 8-siteji mphamvu mapulogalamu akhoza kukwaniritsa:
- Preheating Stage: Chotsani filimu ya okusayidi pamwamba (60% panopa × 5ms)
- Main Welding Stage: Pangani nugget yokhazikika (100% panopa × 12ms)
- Gawo Lakutentha: Kupititsa patsogolo microstructure (30% panopa × 8ms)
- Atagwiritsa ntchito-njira zambiri, wopanga mipando yamagalimoto amawonjezera moyo wa kutopa kuchoka pa 100,000 kufika pa 350,000.
Real-Malipiro a Time Dynamic Resistance
- Wanzerumedium frequency spot welders kuyang'anira ma dynamic resistance curves munthawi yeniyeni{0}} ndi 1kHz sampling rate:
- Lipirani zokha zowola 20-30% mukamawotcherera mapepala.
- Yambitsani kuyeretsa ma pulses (200% panopa × 2ms) kwa zopangira mafuta pamwamba.
- Atagwiritsa ntchito izi, kampani yopangira zida zapakhomo idachepetsa kuchuluka kwa zolakwika pakuwotcherera mapepala kuchokera pa 3.2% mpaka 0.15%.
II. Chitsimikizo Chokhazikika cha Mechanical System
4. Scientific System for Electrode Management
- Ma Electrode amakhudza mwachindunji kutulutsa kwapang'onopang'ono komwe kumatuluka:
- Iyenera kusinthidwa ngati kuvala kwa m'mimba mwake kupitilira 10% (kuzindikiridwa ndi 3D profilometer).
- Sungani roughness pamwamba pa Ra0.8μm (pulitsani ma weld 5,000 aliwonse).
- Phunzirani kuchokera ku bizinesi yatsopano ya batri yamphamvu: Kukhazikitsa cholozera chamoyo cha electrode chowongolera cholakwika chosinthira m'malo mkati mwa ± 50 welds.
Yang'ono-Kulondola kwa Kuwongolera Kupanikizika
- Servo-driven medium frequency spot welders atha kukwaniritsa:
- Kuthamanga kwa Pressurization kusinthika mosasinthika kuchokera ku 0-300mm / s.
- Kusinthasintha kwapanikiza Kuchepera kapena kofanana ndi ± 1.5% (poyerekeza ndi ± 5% pamakina wamba a pneumatic).
- Powongola mphamvu yopindika, kampani ya precision electronics inachepetsa kuwotcherera kwa zolumikizira zazing'ono -kuchoka pa 0.12mm kufika pa 0.03mm.
Kusamalira Mwachangu kwa Dongosolo Lozizira
- Dongosolo lozizirira madzi liyenera kukumana ndi izi:
- Kutentha kwa madzi olowera 20-30 digiri (yokhala ndi chipangizo cha kutentha kosalekeza).
- Kusinthasintha kwakuyenda Kuchepera kapena kufanana ndi ±5% (ikani mita yoyendera ya digito).
- Phunziro kuchokera ku fakitale yopangira zitsulo: Kuwonjezeka kwa madigiri 5 kwa kutentha kwa madzi ozizira kunachititsa kuti kuwotcherera kwa spatter kuchuluke kuchoka pa 0.8% kufika pa 4.7%.
III. Digital Kupititsa patsogolo Kuwunika Kwabwino
7. Traceability Management ya Welding Parameters
- New generation medium frequency spot welders ali ndi:
- Kusungirako komweko kwa magawo 100,000 a magawo azinthu.
- Kuyerekeza zenizeni-nthawi yeniyeni ya ma welding waveforms (tolerance band alarm function).
- Kupyolera mu njira yotsatirira magawo, wogulitsa zida zamagalimoto amafupikitsa nthawi yokonza madandaulo amakasitomala kuchoka pa maola 72 mpaka maola 1.5.
Kuphatikiza Zaukadaulo Zoyesa-Zopanda Zowononga
- Makina owunikira pa intaneti amatha kupeza nthawi imodzi:
- Akupanga zozindikira zolakwika deta (0.1mm kusamvana).
- Mamapu azithunzithunzi zamafuta otenthetsera (madigiri 0.5 kutentha kusiyana kukhudzika).
- Atagwiritsa ntchito-zodziwikiratu mosiyanasiyana, gulu lankhondo lidawonjezera kuchuluka kwa anthu omwe ali ndi zolakwika mu-kukonza zinthu kuchokera pa 85% kufika pa 99%.
Kukonzekera Kukonzekera Kudzera mu Kusanthula Kwakukulu Kwambiri
- Kupanga cholosera chamtundu wabwino kumafuna kusonkhanitsa:
- 24-dimensional mawonekedwe pa malo weld.
- 3000+ malo owunikira momwe zida ziliri.
- Pogwiritsa ntchito makina ophunzirira makina, chimphona cha katundu woyera chimalosera kulephera kwa ma electrode maola 48 pasadakhale, kupewa 2 miliyoni RMB/chaka pakutayika kwabwino.
IV. Kupambana Kwambiri mu Kusintha kwa Zinthu
Special Material Welding Parameter Matrix:
| Kuphatikiza kwa Zinthu | Panopa (kA) | Nthawi (ms) | Kupanikizika (kN) |
|---|---|---|---|
| 0.8Al {{1}Ku | 14-16 | 18-22 | 3.2-3.8 |
| 2.0 Chitsulo + 3.0Al | 22-25 | 25-30 | 4.5-5.2 |
- Atagwiritsa ntchito matrix awa, bizinesi ya batri yamagetsi idachepetsa kupotokola kwamphamvu kwamphamvu zowotcherera kuchokera ku ± 15% mpaka ± 3%.
Mayankho Olondola pa Chithandizo Chapamwamba
- Pepala lagalasi: Wonjezerani panopa ndi 15% ndikuwonjezera nthawi ndi 10%.
- Chitsulo chokhala ndi mafuta: Khazikitsani 2ms isanakwane{1}}nthawi yotulutsa mpweya.
- Pogwiritsa ntchito-mankhwala apansi, kampani ya mipando yachitsulo idachepetsa 82% ya sipota powotcherera pepala lamalata ndi 0.5mm.
【Mapeto: The Systematic Revolution of Quality Control】
Pamene galimoto yatsopano yamagetsi imagwiritsa ntchito amedium frequency spot welderkuti mutsirize mawanga 128 a weld angwiro pa gawo la batri mu masekondi 1.2, ndipo pamene wopanga mawotchi anzeru akwaniritsa kulondola kwa kuwotcherera pamlingo wa 10μm pazigawo za aloyi ya titaniyamu, zozizwa zabwinozi zimathandizidwa ndi kusinthika kogwirizana kwa kayendetsedwe ka magawo, kulondola kwamakina, ndi kuwunika mwanzeru. Kuwongolera kwapamwamba kwa ma welders apakati pafupipafupi kwasintha kuchokera pakusintha magawo amodzi kukhala projekiti yauinjiniya yamakina okhudzana ndi zida, mawonekedwe azinthu, ndi chilengedwe. Mabizinesi omwe amadziwa bwino malamulo asanu ndi anayi agolidewa adapeza pasipoti yabwino panthawi yopanga molondola.