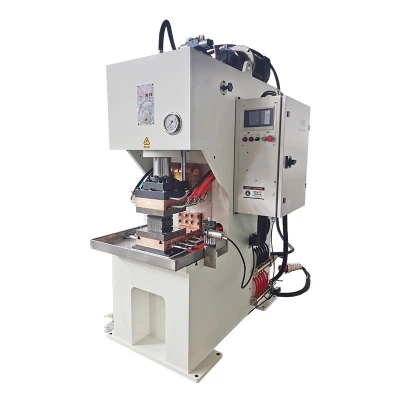
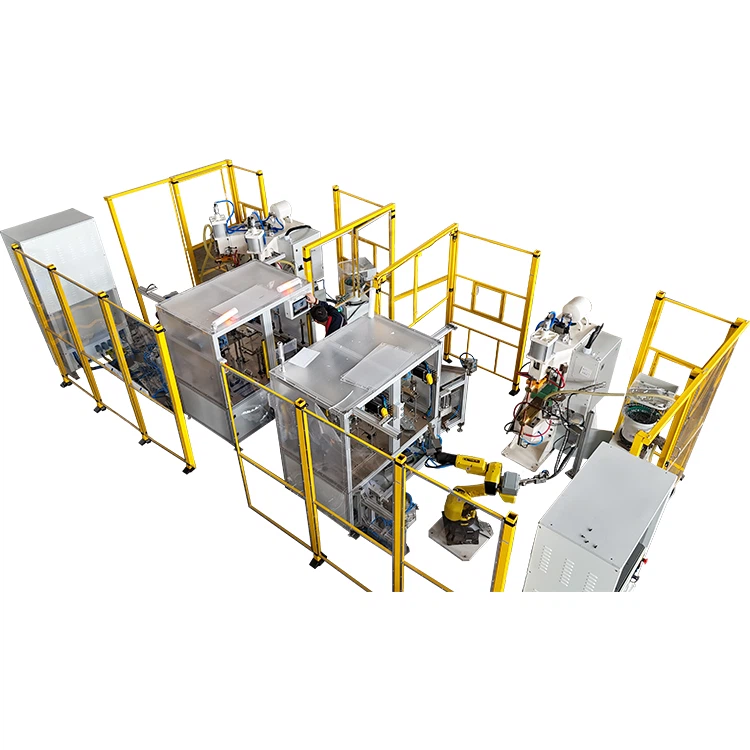
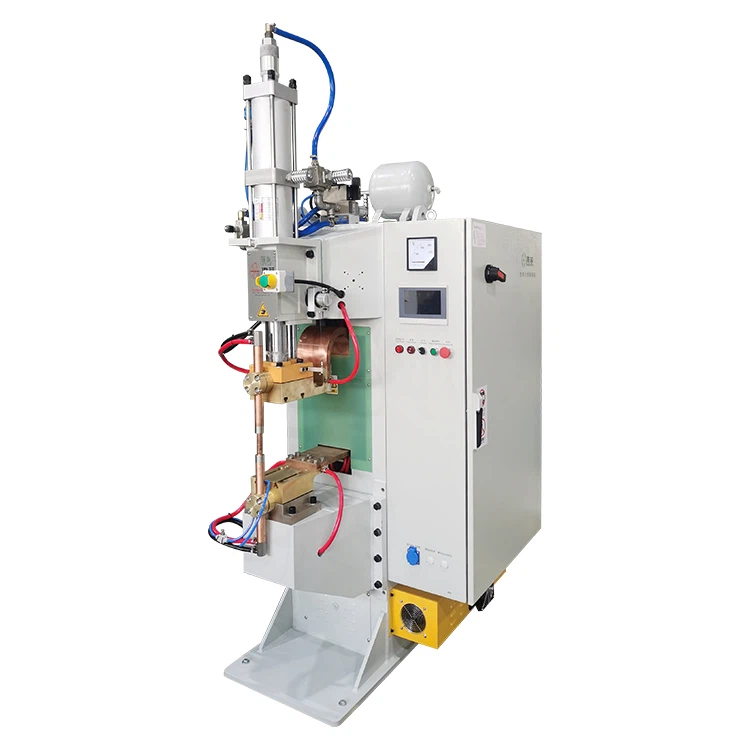
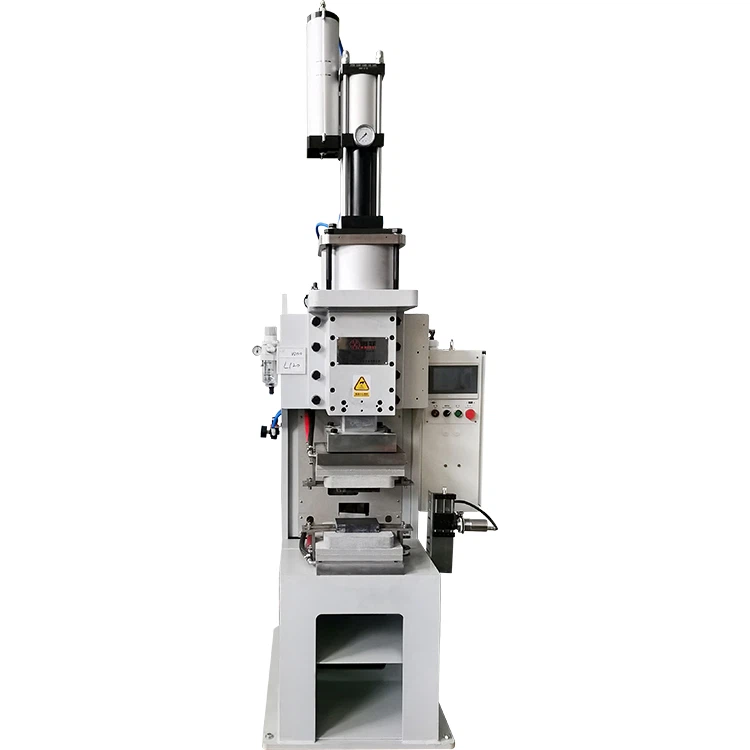
Chitsulo chosapanga dzimbiri chimayamikiridwa kwambiri chifukwa chosachita dzimbiri komanso makina ake, komabe mawonekedwe ake apadera amakumana ndi zovuta zowotcherera. Njira zolakwika zimatha kupangitsa kuti pakhale mphamvu zosakwanira za weld nugget, makutidwe ndi okosijeni pamtunda, komanso kusinthika kwazinthu.
Bukhuli likupereka njira yolongosoka yowotcherera zitsulo zosapanga dzimbiri, kuwonetsetsa kuti weld iliyonse ikukwaniritsa luso,{0}}muyezo wapamwamba kwambiri pogwiritsa ntchito zida zokongoletsedwa bwino, zochunira zenizeni, ndi njira zokhazikika.


I. Kukonzekera Kwambiri: Kufunafuna Kuchita Zabwino mu Zida ndi Ma Electrodes
Kuwotcherera bwino kumayamba ndi kukonzekera mosamala. Chitsulo chosapanga dzimbiri chimakhudzidwa kwambiri ndi chikhalidwe cha zipangizo ndi kusankha ma electrode, kumene kuyang'anira kulikonse kungasokoneze khalidwe lomaliza.
1.Spot Welder Kuyang'ana ndi Kusamalira
- Mphamvu ndi Kuyika pansi: Musanayambe tsiku ndi tsiku, yang'anani bwinobwino zingwe zamagetsi ndi zolumikizira pansi kuti mukhale ndi chitetezo, kuonetsetsa kuti palibe kuwonongeka kapena kutayikira. Kukhazikika kwamagetsi ndikofunikira kuti pakhale mawotchi olondola.
- Kuyesa kwa Insulation Resistance: Nthawi ndi nthawi (mwachitsanzo, pamwezi), gwiritsani ntchito megohmmeter kuyesa kukana kwa kutchinjiriza kwa makina, kuonetsetsa kuti ikukhala pamwamba pa 2.5 MΩ. Mchitidwewu umateteza kuti magetsi aziduka komanso kuti pakhale ngozi zazifupi-zimene zimachititsa kuti magetsi azitetezedwa.
- The Cooling System ndi "Mtima": Kutentha kokhazikika mu kuwotcherera kwachitsulo chosapanga dzimbiri kumapangitsa kuzizirira koyenera kukhala kofunikira.
- Kutentha kwa Madzi Olowera: Sungani kutentha kwa madzi ozizira pakati pa 5-30 digiri (41-86 digiri F). Kutentha kwambiri kwa madzi kudzachepetsa kwambiri kuzizira bwino.
- Outlet Air Kutentha: Onetsetsani mosalekeza kutentha kwa mpweya, komwe kuyenera kusungidwa pansi pa 40 digiri (104 digiri F). Kutentha kosadziwika bwino ndi chizindikiro chodziwikiratu cha mzere wa madzi wotsekedwa kapena kuyenda kosakwanira, zomwe zimafuna kutsekedwa mwamsanga kuti awonedwe.
2.Kusankha kwa Electrode, Kuvala, ndi Kusamalira
Electrode, yomwe imasamutsa zonse zamakono ndi kupanikizika, imalamulira mwachindunji mapangidwe a weld nugget.
- Zokonda za Electrode: Pazitsulo zosapanga dzimbiri, Chromium Zirconium Copper (Cr-Zr-Cu) ndiye chinthu chomwe amachikonda kwambiri. Alloy iyi imakhala ndi kuuma kwambiri komanso kusinthasintha kwambiri pakutentha kwambiri ndipo simakonda kumamatira pazitsulo zosapanga dzimbiri.
- Electrode Tip kuvala: Nsonga ya electrode idzavala pang'onopang'ono ndikuwonongeka (chodabwitsa chotchedwa "bowa") panthawi yowotcherera. Pamene awiri ake amawonjezeka ndi kuposa20%kapena kutsekeka kwakukulu kumachitika, kuyenera kuvekedwa nthawi yomweyo ndi chida chapadera kapena kusinthidwa. Kulephera kutero kumachepetsa kachulukidwe kapano ndikupangitsa kuti weld asakhale ndi mphamvu zokwanira.
- Pitirizani Kukhala aukhondo: Pambuyo pa kuwotcherera kulikonse, ma oxides ang'onoang'ono kapena spatter amatha kumamatira pamwamba pa elekitirodi. Nthawi zonse pukutani nsongazo ndi nsalu yoyera ya emery kapena chida choyeretsera chodzipatulira kuti muteteze kuipitsidwa kwa workpiece ndikuonetsetsa kuti kusagwirizana kumagwirizana.
II. Kukhathamiritsa kwa Parameter: Chinsinsi cha Weld Wangwiro
Kusintha kolondola kwa parameter ndi mzimu wa zitsulo zosapanga dzimbiri zowotcherera. Magawo apakati-akali pano, nthawi, ndi kuthamanga{2}}ayenera kusinthidwa mogwirizana kuti mupeze zotsatira zabwino kwambiri. Gome ili m'munsili likufotokozera mwachidule magawo omwe akulimbikitsidwa ndi mfundo zazikuluzikulu za makulidwe osiyanasiyana achitsulo chosapanga dzimbiri.
Ma Parameters Omwe Alimbikitsidwa a Stainless Steel Spot Spot Welding
| Gulu la Parameter | Key Parameter | Mapepala Oonda (0.5mm - 1.5mm) | Mapepala Akuluakulu (1.5mm - 3.0mm) | Mfundo Zofunikira & Malangizo Okhathamiritsa |
| Yapano & Nthawi | Welding Panopa (kA) | 6 - 10 kA | 10 - 15 kA (kapena kupitilira apo) | Mfundo yofunika: Tsatirani "ndondomeko yolimba" (yokwera kwambiri, nthawi yochepa) kuti muchepetse kutentha-malo okhudzidwa (HAZ) ndi kusokoneza. |
| Nthawi ya Weld (ms) | 10 - 100 ms | 80 - 200 ms | Kukonzekera: Kufupikitsa nthawi kumabweretsa kuchepa kwa okosijeni. Kuyimba bwino-kutengera zotsatira za mayeso a weld mphamvu. | |
| Njira Yogwiritsira Ntchito | Ikani patsogolo "ndondomeko yolimba" kuti mupange nugget mwachangu ndikupewa kutenthedwa. | Komabe makamaka "ndondomeko yovuta," koma onetsetsani kuti panopa ikulowa; nthawi ikhoza kuonjezedwa pang'ono. | Zindikirani: Pazinthu zomwe zili ndi zodzikongoletsera zapamwamba, "ndondomeko yofewa" (yotsika pano, nthawi yayitali) ingayesedwe, koma imafunikira kuwongolera bwino kuti mupewe kutenthedwa. | |
| Kupanikizika | Weld Pressure (MPa) | 0.3 - 0.5 MPa | 0.5 - 0.8 MPa | Ntchito: Imawonetsetsa kulumikizana kwapamtima pakati pa zida zogwirira ntchito, imagonjetsa kulimba kwa zinthuzo pakutentha kwambiri, ndikuletsa kuthamangitsidwa (spatter). |
| Finyani / Gwirani Nthawi | Kutalika kokwanira kuti mukhazikitse workpiece. | Kutalika kokwanira kuti mukhazikitse workpiece. | Mfundo Yofunika Kuyikira: Kukakamiza kuyenera kugwiritsidwa ntchito isanakwane (Finyani Nthawi) ndikusungidwa pambuyo pa (Hold Time) kuti mulole kukhazikika koyenera kwa nugget. | |
| Malangizo a Kusintha | Kupanikizika kochepa kumayambitsa kuthamangitsidwa ndi zolakwika zamkati; kuchulukirachulukira kumayambitsa kulowera kwambiri ndikufulumizitsa kuvala kwa ma elekitirodi. | Yambani ndi mfundo zovomerezeka ndikuyimba bwino-kutengera kuzama kwenikweni ndi kutulutsa. | Chongani: Kuzama kwa weld indentation sikuyenera kupitirira 10-15% ya makulidwe azinthu. | |
| Kutsimikizira Njira | Kuyang'anira Zowoneka | Nugget iyenera kukhala yasiliva-yoyera kapena yachikasu chopepuka ndi yunifolomu, yopindika pang'ono. | Mtundu wa nugget ndi indentation ziyenera kukhala zogwirizana. | Chenjezo: Chovala chabuluu chakuda, chofiirira, kapena chakuda chimawonetsa kutentha kwambiri komanso kutsekemera kwa okosijeni. Nthawi yomweyo kuchepetsa kapena kufupikitsa weld nthawi. |
| Kuyesa Mphamvu | Chitani mayeso a peel, omwe amayenera kutulutsa "nugget pullout" kapena "batani." | Chitani mayeso a peel kapena kukameta ubweya kuti muwonetsetse kuti mphamvu ya weld ikugwirizana ndi mapangidwe. | Muyezo: M'mimba mwake "batani" lokoka liyenera kukhala osachepera 80% ya weld nugget m'mimba mwake, kuwonetsa kuphatikizika kwabwino komanso kugwiritsa ntchito mphamvu zonse zachitsulo. |
Mfundo Zogwiritsira Ntchito:
- Poyambira, Osati Mapeto: Gome ili limapereka poyambira kodalirika. Magawo abwino kwambiri amasiyanasiyana malinga ndi mtundu wa welder, momwe ma elekitirodi amapangidwira, komanso kalasi yachitsulo chosapanga dzimbiri (mwachitsanzo, 304, 316).
- Kusintha Mwadongosolo: Mukakonza magawo, ndikofunikira kuti musinthe kusintha kumodzi panthawi imodzi (mwachitsanzo, sinthani nthawi yoyamba, kenako nthawi) kuti muwone momwe zimakhudzira zotsatira zake.
- Pangani Database: Ndibwino kuti mupange "Weld Schedule Card" yovomerezeka pazophatikizira zilizonse zomwe mumakonza pafupipafupi, ndikulemba magawo oyenera kuti mumange nkhokwe yokhazikika ya msonkhano wanu.
III. Ma Protocol a Chitetezo ndi Chitetezo Chachilengedwe
Chitetezo cha kuntchito ndi chinthu chofunika kwambiri-chosakambirana.
1. Chitetezo cha Malo Ogwirira Ntchito:
- Kupewa Moto: Onetsetsani kuti malo ali mkati mwa 5-mita (16-foot)utali wozunguliraya chowotcherera ilibe zinthu zomwe zimatha kuyaka monga utoto, mapepala, ndi matabwa.
- Mpweya wabwino: Pogwira ntchito m'malo otsekeka (monga mkati mwa chidebe) kapena malo opanda mpweya wabwino, makina opumira mpweya ayenera kuyatsidwa kuti achotse msanga utsi wowotcherera, womwe ungakhale ndi zinthu zowopsa monga chromium ya hexavalent.
2.Personal Protective Equipment (PPE):
- Magalasi Otetezedwa/Chishango cha Kumaso: Ayenera kuvala kuteteza maso ku kuwuluka zitsulo zosungunuka.
- Magolovesi Otetezedwa ndi Flame-Zovala Zotsalira: Zofunikira popewa kupsa ndi zida zotentha komanso zoyaka.
- Chitetezo cha kupuma: Pamene mpweya wabwino suli wokwanira, kuvala fumbi lapadera kapena chopumira chautsi ndikofunikira.
IV. Positi-Kuchiza kwa Weld: Kubwezeretsa ndi Kutsimikizira Kuchita Komaliza
Kuwotcherera ndi theka la ndondomeko. Positi yoyenera{{1}kuchiza weld imabwezeretsa mphamvu zonse zachitsulo chosapanga dzimbiri.
- Kuyeretsa Pamwamba: Mukangowotcherera, gwiritsani ntchito burashi yachitsulo chosapanga dzimbiri kapena chida choyenera chonyezimira kuti muchotse sipopi kapena kusinthika kulikonse (mabandi achikuda pa kutentha-malo okhudzidwa) mozungulira nugget.
- Pickling ndi Passivation: Pazinthu zomwe zimafuna kuti zisawonongeke kwambiri (monga chakudya-giredi kapena zida zamankhwala), pickling ndi passivation ndizofunikira.
- Kutola: Gwiritsani ntchito phala la pickling kapena yankho kuti muchotseretu wosanjikiza wa oxide womwe wapangidwa powotcherera.
- Chisangalalo: Mukatsukidwa bwino ndi madzi aukhondo, mankhwala ochizira amathandiza kuti zitsulo zosapanga dzimbiri zipangitsenso filimu yowundana, yosaoneka, ya chromium-yolemera kwambiri ya okusayidi, potero imabwezeretsa kukhazikika kwake kwa dzimbiri.
- Zolemba Zapamwamba: Sungani zolemba zatsatanetsatane zamagawo owotcherera, zotsatira zowunikira, ndi kuyesa kowononga kwa zinthu zofunika kwambiri kuti mukhazikitse malo osungiramo zinthu zakale.
Mafunso Okhudza Kuwotcherera zitsulo Zosapanga dzimbiri
Q: Kodi ndi zinthu ziti zomwe zimakhudza khalidwe lawotcha zitsulo zosapanga dzimbiri?
A: Kuwotcherera kwachitsulo chosapanga dzimbiri kumakhudzidwa makamaka ndi kalasi yazinthu, makulidwe, mawonekedwe apamwamba, magawo owotcherera, mawonekedwe a elekitirodi, komanso kukhazikika kwa zida. Kuwongolera koyenera kwa zinthu izi kumathandiza kupewa zolakwika monga ma welds ofooka ndi spatter yochulukirapo.
Q: Kodi chitsulo chosapanga dzimbiri chingawotchedwe ndi makina owotcherera malo?
A: Inde, chitsulo chosapanga dzimbiri chitha kuwotcherera pogwiritsa ntchito makina owotcherera pamalo okanira pomwe magawo oyenera owotcherera ndi ma elekitirodi asankhidwa. MFDC malo kuwotcherera makina ambiri ntchito ntchito amafuna khola ndi repeatable kuwotcherera khalidwe.
Q: Kodi makina abwino kwambiri owotcherera zitsulo zosapanga dzimbiri ndi ati?
A: Makina owotcherera abwino kwambiri amadalira makulidwe azinthu, zofunikira zopanga, komanso miyezo yowotcherera. Pazowotcherera -zolondola kwambiri, makina owotcherera a MFDC amapereka mphamvu pakali pano komanso kusasinthasintha.
Q: Chifukwa chiyani zitsulo zosapanga dzimbiri zimakhala zofooka?
A: Zowotcherera zitsulo zosapanga dzimbiri zofooka nthawi zambiri zimayamba chifukwa cha kuwotcherera kolakwika, nthawi yosakwanira yowotcherera, kukakamiza kosayenera kwa ma elekitirodi, kapena kukonzekera bwino pamwamba. Kukhathamiritsa magawo owotcherera ndikusunga ma elekitirodi kumatha kupititsa patsogolo mphamvu zowotcherera.
Q: Kodi zowotcherera zitsulo zosapanga dzimbiri zingachepetse bwanji?
A: Zowonongeka zowotcherera zimatha kuchepetsedwa posankha magawo oyenera, kusunga ma elekitirodi pamalo abwino, kukonza zinthu zoyera, komanso kugwiritsa ntchito zida zowotcherera zodalirika zowongolera njira zokhazikika.
Q: Ndiyenera kuganizira chiyani ndisanagule makina opangira zitsulo zosapanga dzimbiri?
A: Asanagule makina owotcherera zitsulo zosapanga dzimbiri, opanga aganizire makulidwe azinthu, kuchuluka kwa kupanga, zofunikira zodzichitira, kulondola kwa kuwotcherera, ndi chithandizo chaukadaulo cha ogulitsa. Kuyesa kwachitsanzo musanapangidwe kumalimbikitsidwanso kuti mutsimikizire njira yowotcherera.
Mapeto
Kudziwa kuwotcherera malo achitsulo chosapanga dzimbiri si ntchito yanthawi yomweyo; ndi ndondomeko mwadongosolo kaphatikizidwe kukonza zipangizo, parameter kumvetsa, okhwima ntchito, ndi kutsimikizira khalidwe. Potsatira mosamalitsa malangizo omwe ali mu bukhuli-kuchokera pakufufuza mwatsatanetsatane zida ndi kuwongolera bwino zinthu mpaka{2}}mankhwala opangira zitsulo zowotcherera{3}}wogwiritsa ntchito aliyense angathe kukulitsa luso la weld, kuthana ndi zovuta zomwe zimadza chifukwa cha zitsulo zosapanga dzimbiri, ndipo pamapeto pake atha kukwaniritsa zolinga zopanga bwino, zotetezeka, komanso zodalirika.