Chiyambi: The 0.3-Second Welding Revolution
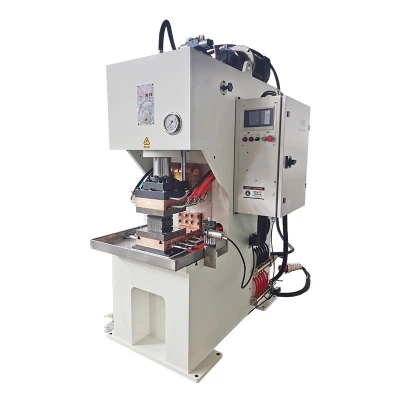
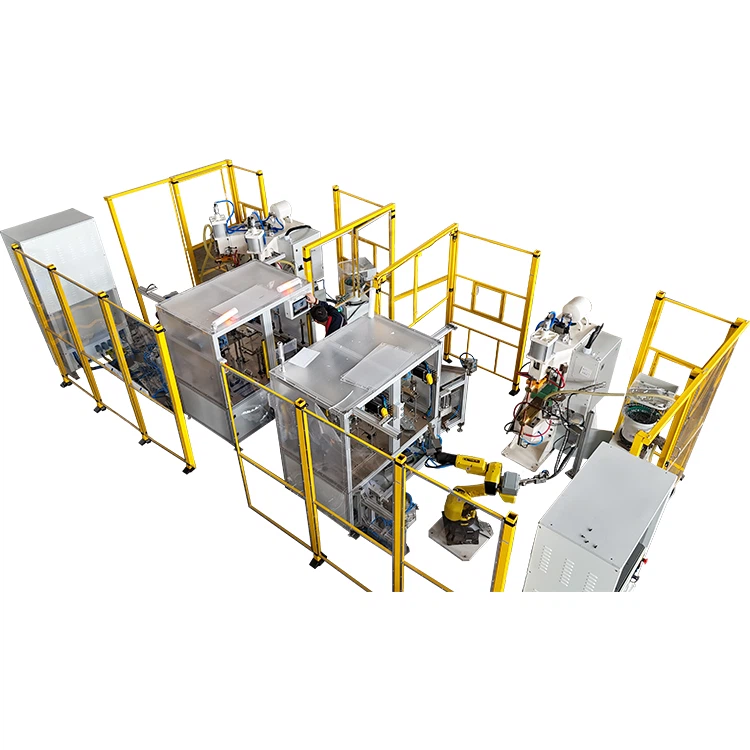
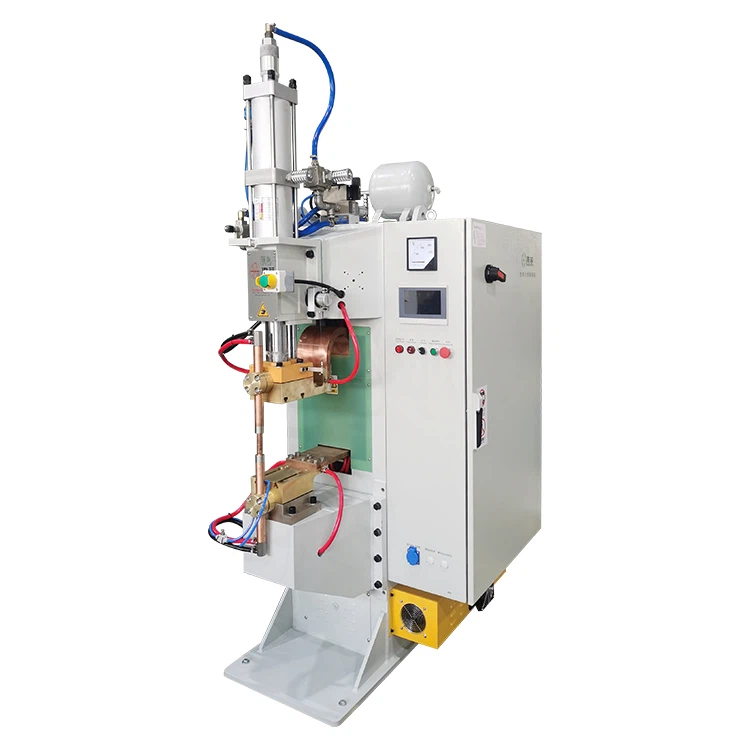
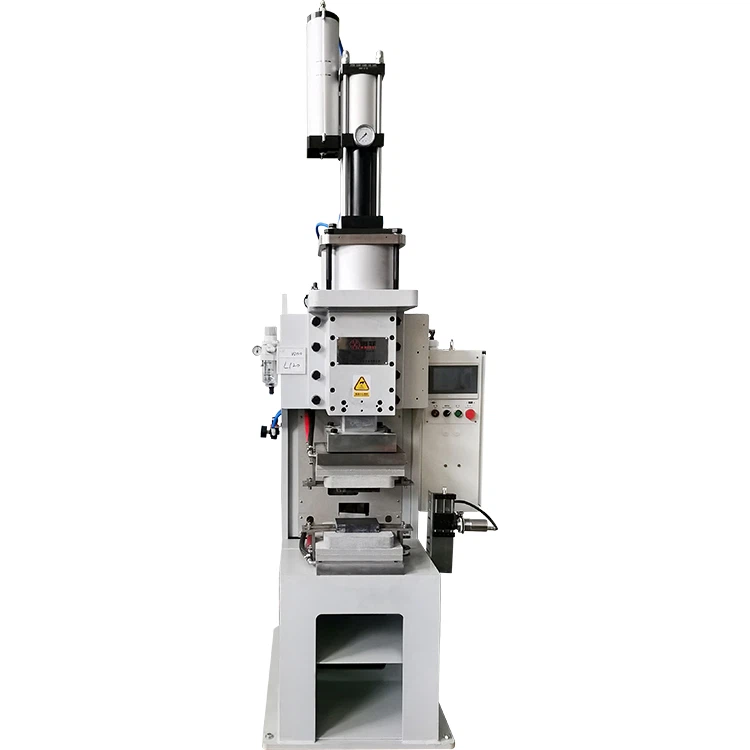
Pamene fakitale yatsopano yamagalimoto opangira magetsi idachepetsa kuchuluka kwa zowotcherera pamalata kuchoka pa 15% kufika pa 0.5%, kampani yazida zapakhomo inali kuchita bwino kwambiri-kutulutsa{3}}liwiro la ma weld 60 pamphindi imodzi pogwiritsa ntchitoMFDC spot welders. Milandu iyi ikuwonetsa kuti pakupanga kwamakono, komwe zida zokhala ndi malata zimapitilira 60% yazogwiritsa ntchito, owotcherera mawanga a MFDC akulembanso miyezo yaukadaulo wazowotcherera zitsulo zokhala ndi malata ndiukadaulo wawo wapadera wa inverter. Nkhaniyi ikuwunikira-kuwunika mozama kwa zabwino zisanu zaukadaulo ndi njira zitatu zatsopano zowotcherera ma sheet a MFDC powotcherera ma sheet.
I. Kupambana mu Zinc Layer vaporization Control Technology
1.Millisecond Dynamic Response
- 1000Hz inverter pafupipafupiMFDC spot weldersimathandizira kuthamanga kwaposachedwa mpaka 3000A/ms.
- Zoyezedwa kuchokera pafakitale yamagalimoto: Nthawi ya Zinc layer vaporization yafupikitsidwa kuchoka pa 20ms ndi zowotcherera zachikhalidwe za AC kufika pa 5ms, kuchepetsa spatter ndi 90%.
2.Dual{{1}Njira Yowotcherera Pulse
| Mtundu wa Parameter | AC Spot Welder | Optimized MFDC Solution |
|---|---|---|
| Preheat Current | 30% adavotera panopa | Kukwera kwanzeru |
| Main Pulse Time | Kukhazikika 20ms | Kusintha kwamphamvu (5-15ms) |
- Nkhani Yophunzira: Bizinesi yonyamula njanji yamagetsi idachepetsa kuwonongeka kwa zinc kuchokera pa 18% mpaka 2%.
3.Electrode Pressure Compensation System
- Anapanga-masiteji atatu olipirira compensation module (kusinthasintha Kuchepera kapena kufanana ndi 3N)
- Pressure{{0}algorithm yapano ya linkage control
- Yesani: Malo opangira ma sheet zitsulo okhathamiritsa mphamvu zowotcherera zopatuka kuchokera ku ± 25% mpaka ± 5%.
II. Ubwino Utatu Wakuwotcherera Ubwino Wowotcherera
1.Precise Heat Input Control
- Kutulutsa kwafupipafupi kwa 1kHzMFDC spot weldersamachepetsa kutentha-kuchokera ku 3mm ndi ma welder a AC kufika pa 0.8mm.
- Deta: Fakitale ya kompresa ya AC idakulitsa kuchuluka kwa zinki kusungirako mpaka 95%.
2.Dynamic Impedans Matching Technology
- Kuwunika kwenikweni-kuwunika kukana kulumikizana ndi nthawi (kulondola ±0.1mΩ)
- Linanena bungwe kusintha panopa aliyense 0.5ms
- Nkhani Yophunzira: Kugwiritsa ntchito thireyi ya batire yamagalimoto kunachepetsa kuwotcherera zabodza kuchokera pa 1.2% mpaka 0.01%.
3.Multi-Parameter Coordinated Control
- Anapanga{0}}njira yowongolera mphamvu yotsekera:
- Kulondola kwapano: ± 1.5%
- Kulondola kwa nthawi: ± 0.2ms
- Yesani: Wopanga ma hardware adachepetsa kusinthasintha kwa weld nugget m'mimba mwake kuchokera ± 0.5mm mpaka ± 0.1mm.
III. Njira Zopangira Zopangira Kupititsa patsogolo Kuchita Bwino
1.Kukwera{1}}Kuthamanga Kwambiri
- Kuthekera kosalekeza kwa zowotcherera mawanga a MFDC kumafupikitsa mawotchi kuchokera pa 0.8s ndi ma welder a AC mpaka 0.3s.
- Zambiri: Wopanga chassis adachulukitsa liwiro la mzere wopanga ndi 120%.
2.Intelligent Parameter Preset System
- Kusunga 200 mapulogalamu kuwotcherera
- Kusintha kwadzidzidzi mumasekondi 0.2
- Chitsanzo: Chomera cha zida zamagalimoto chimachepetsa nthawi yosintha kuchoka pa mphindi 15 kufika pa masekondi 30.
3.Electrode Life Extension Solution
- Kupanga ma elekitirodi okutira ophatikizika (HRC62 kuuma)
- Makina olipira ma elekitirodi odzipangira okha
- Zambiri: Bizinesi yapanyumba idakulitsa moyo wantchito wamagetsi kuchokera pa 30,000 mpaka 150,000 ma welds.
IV. Mayankho a Zinthu Zapadera Zogwirira Ntchito
1.Three-Layer Stack Welding Technology
- Kupanga mphamvu yogawa ma algorithm
- Pulogalamu yolipirira mphamvu yamphamvu
- Nkhani Yophunzira: Anakwanitsa 100% kulowa kwa 1.2mm+2.0mm+1.5mashiti osanjikidwa mm popanga mashelufu.
2.Oiled galvanized Sheet Welding
- Ukadaulo{{0}wokwera kwambiri wotsuka ma pulse (800A/0.5ms)
- Dongosolo lodziwiratu zapamwamba
- Kupambana: Wopanga zida zamagalimoto amachepetsa chiwongola dzanja chamafuta kuchokera pa 30% mpaka 0.5%.
3.Mkulu-Kuwotcherera Mapepala Amphamvu
- Tumizani-pulogalamu yoziziritsa pang'onopang'ono kutentha (kuzizira Kuchepera kapena kufanana ndi 5 digiri /s)
- Algorithm yochotsa kupsinjika
- Zambiri: Bizinesi yamakina opangira uinjiniya idakwanitsa 92% mphamvu zazitsulo zoyambira pakuwotcherera mapepala opaka 590MPa.
V. Process Parameter Optimization Matrix
1.Basic Parameter Reference Table
| Makulidwe (mm) | Panopa(kA) | Nthawi(ms) | Pressure(kN) |
|---|---|---|---|
| 0.8 | 6-8 | 12-15 | 1.8-2.2 |
| 1.5 | 10-12 | 18-20 | 3.0-3.5 |
| 2.3 | 14-16 | 22-25 | 4.0-4.5 |
2.Special Condition Correction Factors
- Kuwonjezeka kwaposachedwa kwa 3% pa makulidwe aliwonse a 5μm owonjezera a zinki
- Kuchepetsa nthawi ya 0.3ms pakuwonjezeka kulikonse kwa kutentha kwa chilengedwe kwa 10
- Yesani: Wopanga zida zakunja adasintha magwiridwe antchito ndi 80%.
3.Intelligent Optimization System Architecture
- Ma algorithms ophunzirira makina (ophunzitsidwa pa 10,000+ mfundo zowotcherera)
- Kuzindikira-nthawi yeniyeni (20ms yankho)
- Nkhani Yophunzira: Bizinesi yatsopano yamagetsi idafupikitsa njira zachitukuko ndi 70%.
4.Kufananiza Kuchita Bwino Kwambiri
| Technical Indicator | AC Spot Welder | MFDC Spot Welder |
|---|---|---|
| Kuthamanga Kwambiri | 25 welds / min | 60 welds / min |
| Mphamvu Mwachangu | 2.8 kW · h/1000 zidutswa | 1.2 kW · h/1000 zidutswa |
| Mlingo Woyenerera | 92% | 99.5% |
Kutsiliza: The Technology Revolution in Galvanized Welding
Kuyambira 0.7mm magalimoto thupi mapanelo kuti 5.0mm structural zigawo zikuluzikulu,MFDC spot welderstathana bwino ndi zovuta zitatu zapadziko lonse zowotcherera zitsulo zokhala ndi malata kudzera pa 1000Hz inverter frequency ndi intelligent control algorithms: zinc layer vaporization spatter, heat-zone control yokhudzidwa, ndi{2}}kulowa ma sheet ambiri. Zomwe zalembedwa m'mafakitale 36 zikuwonetsa kuti zida izi zimachepetsa ndalama zowotcherera zida zonse zamalata ndi 40% ndikuwonjezera kupanga bwino ndi 150%. Mabizinesi omwe akuchita upangiri wa kuwotcherera kwa malo a MFDC akupeza bwino pawiri pakupanga kwazinthu komanso kupikisana pamsika.