Mawu Oyamba
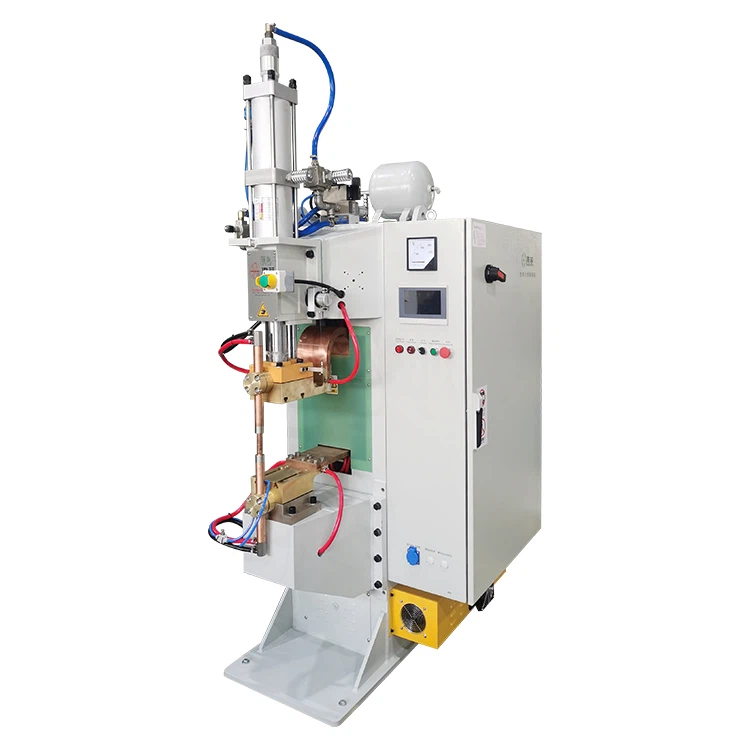
- M'makampani opanga zitsulo ndi kupanga,MFDC (Medium Frequency Direct Current) zowotchera maloamagwiritsidwa ntchito kwambiri m'magalimoto, zida zapanyumba, ndi zida za Hardware chifukwa chakuchita bwino kwambiri komanso kulondola. Zina mwa zinthu zofunika kwambiri pakugwiritsa ntchito zida zapamwambazi, -nthawi yopanikizika isanakwane imathandiza kwambiri kudziwa mtundu wa kuwotcherera. Nkhaniyi ikufotokoza za nthawi-yankhongono ndi kuwunikanso kufunika kwake ndi mayankho omwe angakhalepo.
1. Tanthauzo la-Nthawi Yopanikizika
- Isanakwane{{0}nthawi yopanikizika imatanthawuza nthawi yomweMFDC spot welderimagwiritsa ntchito ndikusungabe kukakamiza kwa zida zogwirira ntchito isanayambe ntchito yowotcherera. Cholinga chachikulu cha gawoli ndikuwonetsetsa kulumikizana kolimba pakati pa zida zogwirira ntchito pogwiritsa ntchito-kukanikizana komwe kunachitika kale, potero kumathandizira kukhazikika ndi kulondola kwa weld joint.
2. Kufunika Kwanthawi-Yopanikizika
- Imatsimikizira Kukhazikika kwa Weld Spot: Isanakwane{{0}nthawi yopanikizika imalola maelekitirodi ndi zida zogwirira ntchito kuti zigwirizane kwambiri ndi kuthamanga kokwanira, kukhazikika kwa malo ogwirira ntchito komanso kupewa kusuntha kapena kusalumikizana bwino panthawi yowotcherera.
- Amachepetsa Welding Deformation: -kukanikizidwa koyikidwa kale kumapangitsa kuti chogwirira ntchito chisafewetse, kuchepetsa kupindika panthawi yowotcherera ndikuwongolera bwino kwambiri.
- Imachepetsa Kukaniza Kulumikizana: Kukanika koyenera-kumachepetsa kukana kukhudzana ndi weld powotcherera, kumapangitsa kuti mpweya uziyenda komanso kuonetsetsa kuti kutentha kumafanana kuti -kuwotcherera bwino kwambiri.
- Imawonjezera Kuwotcherera Kulondola: Pre{{0}kupanikizika kumawonetsetsa kuti malo opangira weld point ndi mawonekedwe ake akwaniritsa zofunikira zamapangidwe, kukulitsa kusasinthasintha komanso kulondola.
- Kuletsa kuwotcherera Kumasula: Poonetsetsa kuti zida zogwirira ntchito zili m'malo mwake, -kupanikizika kumalepheretsa kusakhazikika kapena zovuta zomwe zimachitika chifukwa chomasuka panthawi yowotcherera.
3. Kukhazikitsa ndi Kusintha Pre-Nthawi Yopanikizika
- Nthawi isanakwane{{0}nthawi yopanikizika imakhazikitsidwa potengera momwe kuwotcherera, katundu wake, komanso zida. Njira zosinthira ndi izi:
- Lowetsani Mawonekedwe Oyikira: Pezani zosintha za parameter kudzera pagawo lowongolera (mabatani enieni kapena zosankha za menyu zimasiyana ndi mtundu wa welder).
- Sankhani Pre-Pressure Time Parameter: Pezani njira-yanthawi yopanikizika isanakwane mkati mwa menyu yowotcherera.
- Sinthani Pre-Nthawi Yopanikizika: Gwiritsani ntchito mabatani owongolera kapena ma knobs kuti mukhazikitse mtengo wake ndendende (mu ma milliseconds).
- Tsimikizirani Zochunira: Sungani zosintha mwa kukanikiza batani lotsimikizira kapena kutsatira-zidziwitso pa skrini.
- Yesani ndi Kuyeretsa: Tsimikizirani zosinthazo pogwiritsa ntchito mayeso owotcherera ndikusintha momwe zingafunikire kutengera mtundu wa workpiece.
4. Mfundo zazikuluzikulu
- Pewani nthawi yayitali kwambiri kapena yayifupi isanakwane{0}}kupanikizika: Kutalika kwambiri kungayambitse kuwonongeka kapena kuwonongeka, pomwe kufupika kungasokoneze kulumikizana ndi kuwotcherera.
- Akaunti yazinthu zakuthupi: Sinthani kutengera madulidwe, kuuma, ndi zina zakuthupi.
- Kufanana kwa zida zofananira: Onetsetsani kuti zokonda zikugwirizana ndi malire a wowotchera kuti asachuluke.
Mwachidule, -nthawi yopanikizika ndiyofunikira kwambiri pakuwonetsetsa kuti zowotcherera zili bwinoMFDC spot welders. Kukhazikitsa koyenera ndi kusintha kungathandize kwambiri kukhazikika ndi magwiridwe antchito, kuthandizira kupita patsogolo pakukonza ndi kupanga zitsulo.