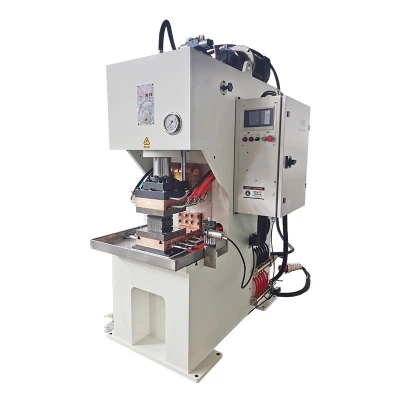
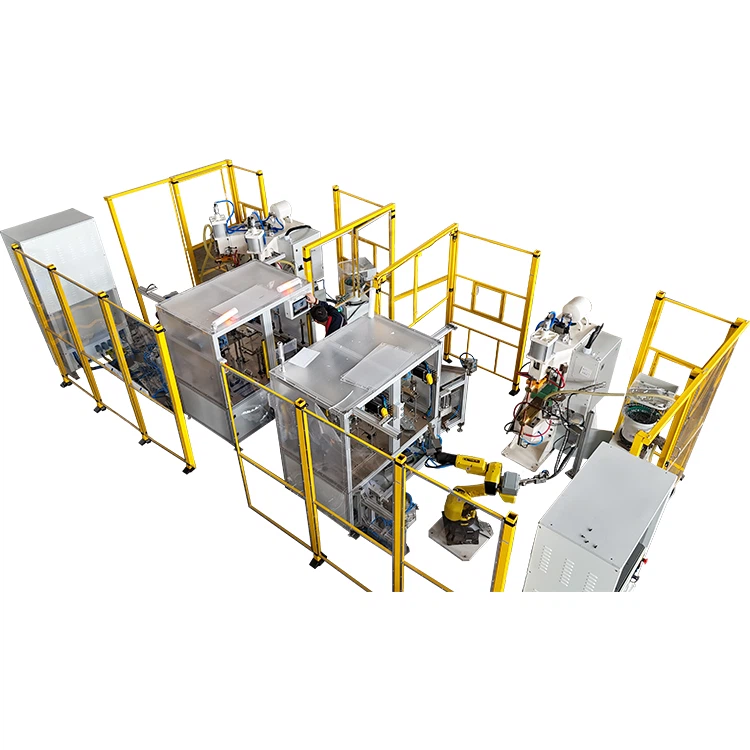
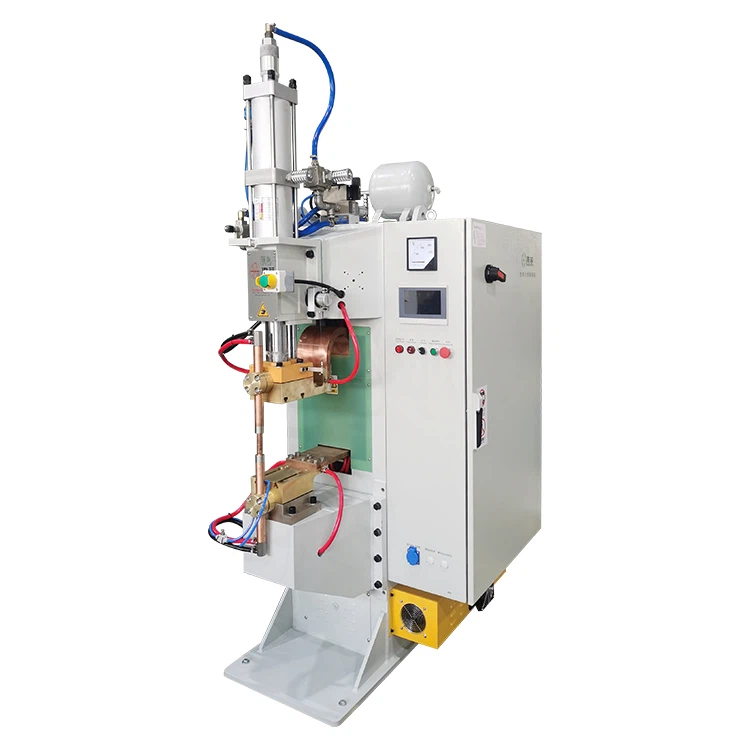
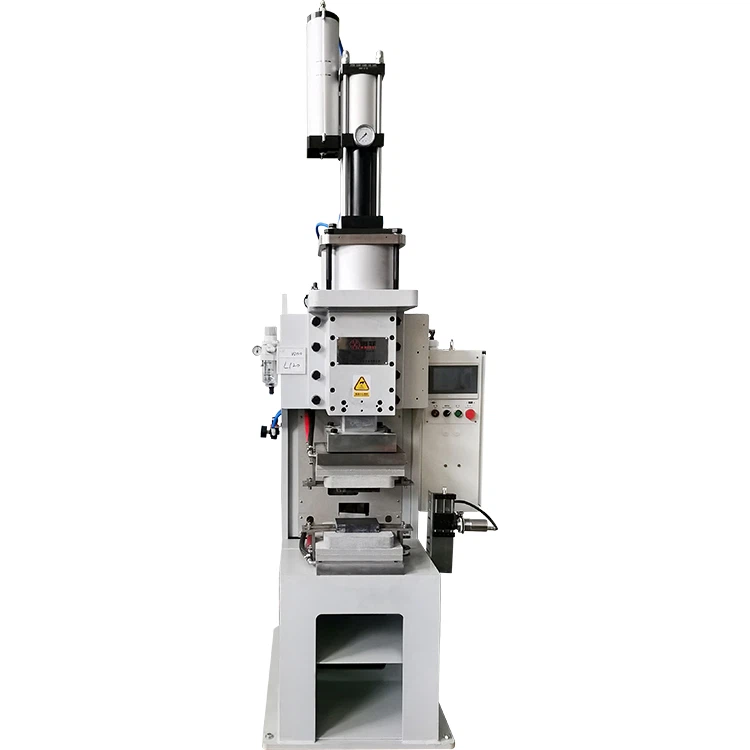
Spot kuwotcherera ndi njira imodzi yomwe imagwiritsidwa ntchito kwambiri popanga kuwotcherera kwamakono. Amagwiritsidwa ntchito kwambiri pazigawo zamagalimoto, zida za batri ya EV, zinthu zamagetsi, zophatikiza zazitsulo zamapepala, komanso kupanga zitsulo zolondola.
Ngakhale njira yowotcherera mawanga ikuwoneka ngati yosavuta, kukwaniritsa zokhazikika komanso zodalirika zowotcherera zimafunikira kuwongolera kolondola kwazinthu zingapo. Makina owotcherera okhala ndi mphamvu zokwanira okha sangathe kutsimikizira zotsatira zabwino zowotcherera. Zinthu monga kuwotcherera pakali pano, mphamvu ya ma elekitirodi, nthawi yowotcherera, mawonekedwe a electrode, mawonekedwe azinthu, ndi kukhazikika kwa zida zonse zimakhudza mwachindunji magwiridwe antchito omaliza.
Pakupanga kwenikweni, mavuto monga mphamvu zowotcherera zofooka, ma weld nuggets osagwirizana, spatter yochulukirapo, kuvala kwa ma elekitirodi, komanso kukana kwakukulu nthawi zambiri kumachitika chifukwa cha kusiyanasiyana pang'ono pakuwotcherera.
Kumvetsetsa zinthu zazikulu zomwe zimakhudza mtundu wazowotcherera kumathandizira opanga kuwongolera kusasinthika, kuchepetsa zovuta zopanga, ndikusankha zoyenera.makina kuwotcherera malokwa mapulogalamu awo.


Nkhaniyi ikufotokoza zinthu zazikulu zomwe zimakhudza mtundu wa kuwotcherera kwa malo, zovuta zomwe zimawotcherera, komanso njira zothandiza zowotcherera.
I. Kusamalira Zida: Maziko Ogwira Ntchito Bwino Kwambiri
Kachitidwe kawotcherera malo amatsimikizira kukhazikika ndi kubwereza kwa weld quality. Kukonzekera mwadongosolo tsiku ndi tsiku ndikofunikira kuti mupeze zotsatira zabwino.
1. Kuwunika kwa Makina a Tsiku ndi Tsiku ndi Chitetezo cha Magetsi
- Kuwunika Mphamvu ndi Kuyika:Kuyang'ana tsiku ndi tsiku kwa zingwe zamagetsi, mapaipi amadzi, ndi zolumikizira pansi ndikofunikira kuti zitsimikizire kuti zili bwino. Ndikofunikira kutsindika kuti, monga -chida chamakono, malo otetezera otetezera malo ayenera kukhala odalirika.
- Mayeso a Insulation Resistance:Kuyesa pafupipafupi (mwachitsanzo, sabata iliyonse kapena mwezi uliwonse) kukana kwa chipangizocho pogwiritsa ntchito megohmmeter ndikofunikira. Malinga ndi miyezo ya dziko (monga mndandanda wa GB 15579), mphamvu ya insulation pakati pa -zigawo zamphamvu yamagetsi ndi mpanda sayenera kuchepera $2.5 \\text{M}\\Omega$ pambuyo pokonza chinyezi. Metric yovutayi ndiyofunikira popewa kugwedezeka kwamagetsi komanso mafupi amkati.
- High-Voltage Isolation:Onetsetsani kuti magetsi akukhazikika mokwanira pakati pa-voltage conductive element ndi zotchingira zida kuti madzi asatayike chifukwa cha ukalamba kapena kuwonongeka kwa magetsi.
2. Kuzirala System Management: Chinsinsi Stable Weld Quality
Spot kuwotcherera chitsulo chosapanga dzimbiri nthawi zambiri chimakhala ndi mafunde amphamvu, zomwe zimapangitsa kutentha kwambiri. Dongosolo lozizira bwino ndilofunika kwambiri poteteza ma elekitirodi ndi thiransifoma.
- Kuwongolera Kutentha:Kutentha kolowera m'madzi ozizira kuyenera kuyendetsedwa mosamalitsa mkati mwa $5^\\circ\\text{C}$ mpaka $30^\\circ\\text{C}$ kuonetsetsa kuti kuzizirira koyenera.
- Outlet Monitoring:Yang'anirani kutentha kwa kutuluka kwa madzi ozizira, omwe nthawi zambiri amayenera kusamalidwa pansi pa $40^\\circ\\text{C}$. Kuwonjezeka kwa kutentha kwachilendo ndi chizindikiro choyambirira cha kutsekeka kwa dongosolo lozizirira kapena kulemedwa kwambiri.
- Mayendedwe ndi Ubwino wa Madzi:Onetsetsani kuti madzi ozizira akuyenda mokwanira ndipo nthawi zonse muyang'ane ubwino wa madzi kuti mupewe kukula kapena zonyansa kuti zisatseke mizere yozizirira, zomwe zingasokoneze kutentha kwa kutentha.
3. Kusankhidwa kwa Electrode ndi Kusamalira: Chitsimikizo Chachindunji cha Weld Quality
Elekitirodi ndiye sing'anga yokhayo yomwe imalumikizana ndi chogwirira ntchito, ndipo chikhalidwe chake chimakhudza kachulukidwe kakali pano komanso kugawa kwa kutentha.
- Zosankha:Pazitsulo zosapanga dzimbiri, Chromium-Zirconium-Mkuwa (Cr-Zr-Cu) ndizovomerezeka. Zidazi zimapereka mphamvu yamagetsi yamagetsi (kuwonetsetsa kuti zikuyenda bwino) komanso kulimba kwambiri (kukana kufewetsa-kutentha kwambiri ndi kupindika), zomwe zimapangitsa kuti zikhale chisankho chabwino kwambiri pamtundu wa weld.
- Kuvala Nthawi Zonse:Nsonga ya ma elekitirodi idzavala ndikuwonongeka pambuyo pa ma welds angapo. Ndikofunikira kugwiritsa ntchito chovala chodzipatulira cha elekitirodi kuti muchepetse nsonga nthawi zonse, ndikubwezeretsanso malo ake oyambira komanso mawonekedwe a geometric kuti muwonetsetse kuti kachulukidwe kake kamafanana.
- M'malo mwake:Pamene nsonga yopunduka ya nsonga ya elekitirodi iposa 20% ya mainchesi ake oyambirira, electrode iyenera kusinthidwa nthawi yomweyo. Kukanika kutero kungayambitse kusachulukira kokwanira kwapano chifukwa cha malo olumikizana kwambiri, zomwe zimapangitsa kuti mphamvu yowotcherera ikhale yofooka.
II. Njira Zogwiritsidwira Ntchito Zenizeni: Njira Yowongoleredwa ndi Parameter for Stainless Steel
Kulimbana kwakukulu kwachitsulo chosapanga dzimbiri kumatanthauza kuti kumatentha mofulumira panthawi yomwe ikugwiritsira ntchito panopa, koma kutsika kwake kwa kutentha kumapangitsa kuti kutentha kukhale kovuta. Chifukwa chake, kukhathamiritsa kwa magawo azowotcherera zitsulo zosapanga dzimbiri kuyenera kukhazikika pa mfundo yayikulu ya "Kuwongolera Molondola Kulowetsa Kutentha."
1. Njira "Yapamwamba-Yapano, Yaifupi-Nthawi Yaifupi" (Strong Specification)
Poyerekeza ndi chitsulo chochepa, njira ya "Mafotokozedwe Amphamvu" (Yapamwamba Pano, Yanthawi Yaifupi) iyenera kutsatiridwa powotcherera chitsulo chosapanga dzimbiri:
- High Current: The kuwotcherera panopa ayenera ziwonjezeke ndi 30% mpaka 50% poyerekeza ndi zitsulo wofatsa wa makulidwe ofanana. Kuchuluka kwamakono kumapangitsa kuti weld nugget apange mu nthawi yochepa kwambiri, kuchepetsa kutentha kwa zinthu zozungulira.
- Nthawi Yaifupi: Nthawi yowotcherera yofananira iyenera kufupikitsidwa kwambiri. Izi zimayendetsa bwino mphamvu zonse za kutentha, kumachepetsa kukula kwa Kutentha-Zone Yokhudzidwa (HAZ), potero zimalepheretsa kudwala kwa intergranular (monga kusonkhezera mu $304$ chitsulo chosapanga dzimbiri) ndi okosijeni pamwamba.
- Kupanikizika Kwambiri: Mphamvu ya elekitirodi (kupanikizika) iyenera kuwonjezeka ndi 20% mpaka 30% poyerekeza ndi chitsulo chochepa. Kuthamanga kwambiri kumathandizira kukhazikika kukana kulumikizana ndikuletsa kuthamangitsidwa (spatter), komanso kupanga mwachangu nugget ya weld itatha kutsekedwa kuti iwonjezere mphamvu ya weld.
| Makulidwe a Mapepala $t$ (mm) | Mphamvu ya Electrode Yovomerezeka $P$ (MPa) | Kuwotcherera Kwanthawi Yamakono $I$ (kA) | Nthawi Yemwe Yowotcherera $T$ (Mizungulira/ms) | Malangizo Othandiza | |
| $0.5 + 0.5$ | $ 0.25 \\ sim 0.35 $ | $4.0 \\ sim 6.0$ | $4 \\ sim 8$ (80-160ms) | Oyenera mapepala owonda; zimafunikira nthawi yayifupi kwambiri. | |
| $1.0 + 1.0$ | $ 0.40 \\ sim 0.55 $ | $6.5 \\sim 9.0$ | $8 \\sim 15$ (160-300ms) | makulidwe wamba; imafuna kuwongolera kolowera kwa kutentha. | |
| $1.5 + 1.5$ | $ 0.50 \\ sim 0.70 $ | $8.0\\sim 11.0$ | $12 \\ sim 20$ (240-400ms) |
|
Zindikirani: Gome lomwe lili pamwambali limapereka zolozera za $304$ austenitic stainless steel steel. Magawo enieni amafunikira kusintha kudzera mu kuwotcherera kwa mayeso kutengera mtundu wa zida ndi zinthu zinazake.
2. Kutsimikizira ndi Kuchita Bwino-Kukonza
- Yesani Welding ndi Kuyesa Kowononga: Yesani ma weldsziyenera kuchitidwa nthawi iliyonse pamene mtanda wa zinthu, makulidwe a pepala, kapena ma elekitirodi asinthidwa. Kuyesa kowononga (monga kuyesa kwa peel kapena kuyesa kolimba) kuyenera kugwiritsidwa ntchito kutsimikizira kuti makulidwe a weld nugget ndi mphamvu yakumeta ubweya amakwaniritsa zofunikira zamapangidwe.
- Kuunika kowoneka:Yang'anirani malo oyezera kuti muwone kufanana, kuya kwa indentation, ndi kuchuluka kwa okosijeni. Malo abwino owotcherera amayenera kukhala olowera mofanana, ndipo kuya sikuyenera kupitirira $15%$ ya makulidwe a pepala. Kupaka okosijeni pang'ono kwachikasu kapena buluu ndikovomerezeka, koma kutsekemera kwakuda kwambiri kumawonetsa kutentha kwambiri.
- Parameter Fine-Kukonza:Kutengera zotsatira za mayeso owononga, ikani patsogolo-kukonza welding current (komwe kumakhudza kwambiri nugget size), kutsatiridwa ndi nthawi yowotcherera, ndipo pomaliza mphamvu ya elekitirodi.
III. Chitetezo ndi Kuwongolera Kwachilengedwe: Kuteteza Thanzi la Ogwiritsa Ntchito
Kugwira ntchito kwa Spot welder kumaphatikizapo voteji yokwera kwambiri, utsi wokwera kwambiri, komanso utsi wachitsulo, zomwe zimafunikira kutsatira mosamalitsa ndondomeko zachitetezo.
1. Zofunikira za Malo Ogwirira Ntchito ndi Chitetezo cha Moto
- Kuchotsa Zoyaka: Zida zonse zoyaka moto ziyenera kuchotsedwa mkati mwa mtunda wa mita 5 wa malo ogwirira ntchito, ndipo zida zozimitsa moto ziyenera kupezeka mosavuta.
- Ventilation System: Kuwotcherera chitsulo chosapanga dzimbiri (makamaka chitsulo chosapanga dzimbiri cha austenitic chokhala ndi chromium ndi faifi tambala) chimatulutsa utsi wokhala ndi hexavalent chromium ndi nickel oxides, zomwe zimatchedwa carcinogens. Malo ogwirira ntchito akuyenera kukhala ndi mpweya wotulutsa mpweya wapafupi kapena makina otulutsa utsi kuti awonetsetse kuti kuchuluka kwa zinthu zowopsa zomwe zili mumlengalenga ndizocheperako zomwe zimagwira ntchito.
- Kusungirako Silinda ya Gasi: Oxygen, acetylene, ndi masilindala ena a gasi ayenera kusungidwa padera, kutali ndi magwero a kutentha ndi moto, potsatira malamulo a chitetezo.
2. Zida Zodzitetezera (PPE)
- Chitetezo cha Maso: Valani magalasi otetezera ogwirizana kapena chisoti chowotcherera kuti muteteze maso ku spatter ndi kuwala kwamphamvu kwa arc.
- Kuteteza Thupi: Valani zovala zogwira ntchito zosagwira moto- ndi magolovesi otsekera. Sipiter yochokera ku kuwotcherera kwa chitsulo chosapanga dzimbiri ndi yotentha kwambiri, ndipo zovala wamba sizimapereka chitetezo chokwanira.
- Chitetezo Chopumira: M'malo otsekeka opanda mpweya wabwino kapena malo okhala ndi utsi wambiri, ogwira ntchito ayenera kuvala zida zovomerezeka zoteteza kupuma (monga chopumira chokhala ndi zosefera za P100).
3. Njira Zadzidzidzi ndi Kuchita Zolakwa
- Kuyimitsa Mphamvu Nthawi yomweyo: Pakakhala vuto lililonse (mwachitsanzo, zida zosuta, phokoso lachilendo, kudontha kwamadzi ozizira), wogwiritsa ntchitoyo ayenera kukanikiza batani la Emergency Stop kapena kuzimitsa magetsi.
- Kuletsa Kugwiritsa Ntchito Mokakamiza: Ndizoletsedwa kuchita ntchito zowotcherera pomwe zida zili zolakwika kapena zotchingira chitetezo zikadutsa kapena kusagwira ntchito bwino.
- Kupereka Lipoti ndi Kujambulitsa: Zowonongeka zonse za zida ndi zovuta ziyenera kufotokozedwa nthawi yomweyo kwa woyang'anira wosankhidwa ndikulembedwa bwino mu chipika chokonza zida.
IV. Tumizani-Weld Quality Assurance ndi Stainless Steel Property Restoration
Positi{{0}kuchiza weld ndikofunikira, chifukwa kumatsimikizira ngati chinthucho chikhalabe ndi mphamvu zolimbana ndi dzimbiri.
1. Pamwamba Chithandizo ndi Passivation
- Kuchotsa Ma Oxides ndi Sipatter: Malo owotcherera amayenera kutsukidwa bwino ndi sipatter, slag, ndi zotsalira za oxide.
- Chithandizo cha Pickling kapena Passivation: Ichi ndi sitepe yofunika kwambiri kuti mubwezeretse kukana kwa dzimbiri kwa chitsulo chosapanga dzimbiri. Kuwotcherera kumawononga filimu ya chromium-yochuluka ya oxide (passive film) pazitsulo zosapanga dzimbiri. Kupyolera mu pickling (kuchotsa kutentha ndi ma oxides) kapena passivation (kukonzanso chromium yokhazikika-filimu yochuluka ya okusayidi pamtunda), kusagwira kwa dzimbiri kumatha kubwezeretsedwa, kuteteza dzimbiri msanga.
2. Kutsimikizira Ubwino ndi Zolemba
- Kuyesa Kowononga: Pitirizani kuyesa mayeso amphamvu, kuyesa ma torque, kapena kuyesa ma peel kuti muwonetsetse kuti mphamvu yamakina a weld spot ikukwaniritsa zofunikira zamapangidwe.
- Non-Destructive Testing (NDT): Pazigawo zofunika kwambiri, kuyesa kwa ultrasonic kapena radiographic kuyezetsa kungagwiritsidwe ntchito kuyesa mkati mwa weld nugget ngati pali zolakwika monga porosity, inclusions, kapena kusowa kwa fusion.
- Zolemba Zapamwamba: Khazikitsani mbiri yatsatanetsatane, kuphatikiza magawo owotcherera, kuchuluka kwa ma weld, zotsatira zoyesa zowononga, ndi chidziwitso cha opareshoni, kuti muwonetsetse kuti zikuyenda bwino.
Kukhazikitsa: Kukhazikitsa Standardized Spot Welding Management System
Kuti aphatikizire zofunikira izi muzochita zatsiku ndi tsiku, makampani ayenera kukhazikitsa dongosolo loyang'anira mwadongosolo:
- Khazikitsani mindandanda yatsiku ndi tsiku:Konzani mindandanda yokhazikika yokhudzana ndi mawonekedwe amagetsi, kuziziritsa, ndi ma elekitirodi, zomwe zimafuna kuti opareshoni asayine-kuti atsimikizire.
- Pangani Parameter Database:Khazikitsani nkhokwe yovomerezeka yowotcherera ya magiredi osiyanasiyana (monga $304$, $316$) ndi makulidwe achitsulo chosapanga dzimbiri, ndikuphatikiza mu pulogalamu ya zida kuti muchepetse zolakwika zamunthu pazokonda.
- Konzani Njira Zoyankhira Mwadzidzidzi:Pangani zomveka,{0}}zosavuta-kumvetsetsa ma flowcharts achangu pazochitika zadzidzidzi, moto, kugunda kwamagetsi, kulephera kwa zida, ndi zochitika zina.
- Chitani Maphunziro a Chitetezo Nthawi Zonse:Konzani maphunziro a akatswiri osachepera chaka chilichonse kuopsa kwa fusi zowotcherera zitsulo zosapanga dzimbiri, chitetezo chamagetsi, ndi kusamalira mwadzidzidzi.
- Sungani Zolemba Zatsatanetsatane:Lembani zochita zonse zokonzekera, kusintha ma electrode, ndi kusintha kwa parameter kuti mupereke mbiri yakale ya matenda a zida ndi kukonza ndondomeko.
FAQ Pankhani ya Spot Welding Quality
Q: Kodi ndi zinthu ziti zomwe zimakhudza khalidwe kuwotcherera malo?
A: Zinthu zazikuluzikulu zikuphatikiza kuwotcherera pakali pano, mphamvu yamagetsi, nthawi yowotcherera, mawonekedwe a elekitirodi, zinthu zakuthupi, mawonekedwe apamwamba, komanso kukhazikika kwa makina owotcherera.
Q: Chifukwa chiyani ma welds anga amasiyana?
A: Ma welds osagwirizana amatha chifukwa cha zowotcherera zosakhazikika, ma elekitirodi ovala, kukhudzana kosakwanira, kapena kusakwanira kowongolera makina.
Q: Kodi ndingatani kuti mphamvu kuwotcherera malo?
A: Mutha kusintha mphamvu zowotcherera pokulitsa magawo owotcherera, kusunga ma elekitirodi, kukonza kukonza zinthu, ndikusankha zida zoyenera zowotcherera.
Q: Nchiyani chimayambitsa kuwotcherera spatter pa kuwotcherera malo?
A: Kuwotchera spatter nthawi zambiri kumachitika chifukwa cha kutentha kwambiri, kuthamanga kolakwika kwa ma elekitirodi, kusalumikizana bwino, kapena zosayenera zowotcherera.
Q: Kodi makina owotcherera a MFDC ndi abwino kuwotcherera-pamwamba kwambiri?
A: Makina owotchera malo a MFDC amapereka kuwongolera kwanthawi yayitali, kuyankha mwachangu, komanso kubwereza bwino, kuwapanga kukhala oyenera kugwiritsa ntchito zomwe zimafunikira mtundu wokhazikika wazowotcherera.
Mapeto
Kupeza kholamalo kuwotcherera khalidwezimafuna zambiri kuposa kungowonjezera kuwotcherera panopa kapena kusintha chizindikiro chimodzi. Kuwotcherera pakali pano, mphamvu ya ma elekitirodi, nthawi yowotcherera, momwe ma elekitirodi alili, mawonekedwe azinthu, kukonzekera pamwamba, ndi magwiridwe antchito a zida zonse zimagwirira ntchito limodzi kuti zitsimikizire zotsatira zomaliza.
Kwa opanga omwe amapanga zida zamagalimoto, zida za batri, zida zamagetsi, ndi zida zachitsulo zolondola, kumvetsetsa zinthu zomwe zimalimbikitsa izi kungathandize kuchepetsa zolakwika, kukonza magwiridwe antchito, komanso kutsika mtengo wogwirira ntchito.
A odalirikamakina kuwotcherera maloziyenera kupereka kuwongolera kolondola, magwiridwe antchito okhazikika, ndi zotsatira zobwereza zowotcherera. Mwa kuphatikiza zida zoyenera ndi kasamalidwe koyenera, opanga amatha kukwaniritsa ma welds amphamvu komanso kupanga bwino.
Ngati mukukumana ndi mavuto monga ma welds ofooka, kusakhazikika kwa weld, spatter mopitilira muyeso, kapena zovuta kuwotcherera zida zatsopano, perekani zambiri zanu, kapangidwe kazinthu, zofunikira zowotcherera, ndi zovuta zomwe zilipo. Mainjiniya athu atha kukuthandizani kuwunika ntchito yanu ndikupangira njira yoyenera yowotcherera.